
A modern ipari felületkezelés területén a függönybevonó gyártósorok széles körben elterjedtek fa padlóburkolatok, bútorlapok, dísztáblák, üveg, fémtekercsek, kalcium-szilikát táblák, szálascement táblák, új energiahordozók és különféle sík munkadarabok bevonására. Ezt az elterjedést olyan előnyök vezérlik, mint a magas bevonási hatékonyság, a kiváló filmegyenletesség, a magas anyagkihasználás és a magas fokú automatizálás. Mivel a gyártók egyre magasabb szabványokat követelnek meg a termékek megjelenésével szemben, a függönybevonó gépek számos automatizált bevonóműhely nélkülözhetetlen berendezésévé váltak.
Azonban ezen gyártósorok beszerzése vagy üzemeltetése során a vállalatok gyakran egy kritikus kérdésre összpontosítanak: milyen tartományon belül kell tartani a bevonat viszkozitását? Milyen hatásai vannak a túlzottan magas viszkozitásnak, és milyen problémákat okoz a túl alacsony viszkozitás? A különböző bevonatrendszereknek ugyanazok a viszkozitási követelményeik?
A valóságban a bevonat viszkozitása nemcsak a folyadékfüggöny képződésének minőségét befolyásolja, hanem közvetlenül meghatározza a végső bevonat simaságát, teltségét, tapadását és az általános termelési hatékonyságot is. Következésképpen ez a teljes függönybevonat-gyártósor folyamatirányításának egyik központi paramétere.
Mi az a függönybevonó gyártósor?
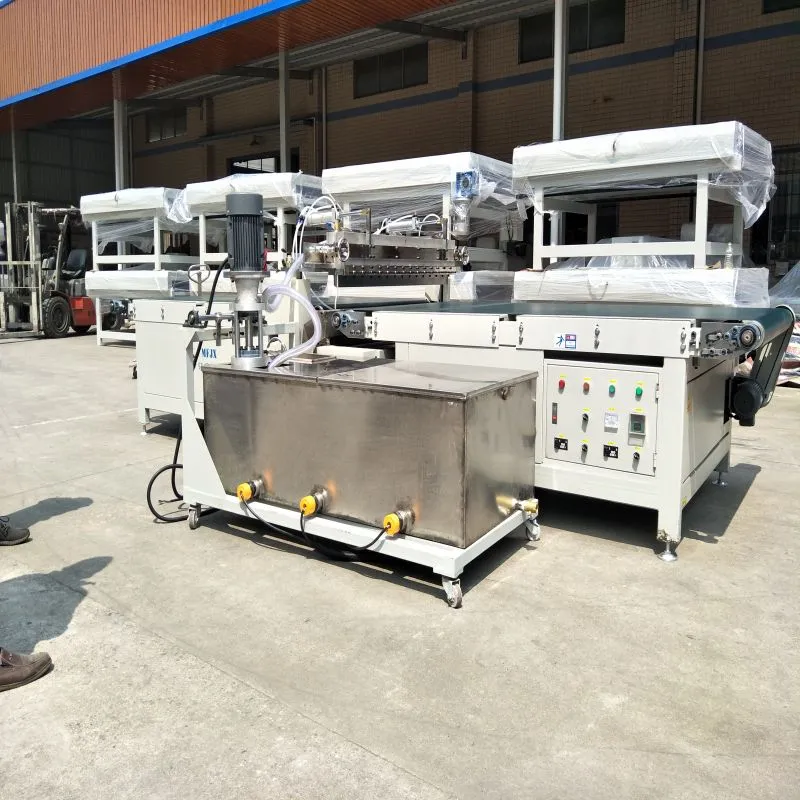
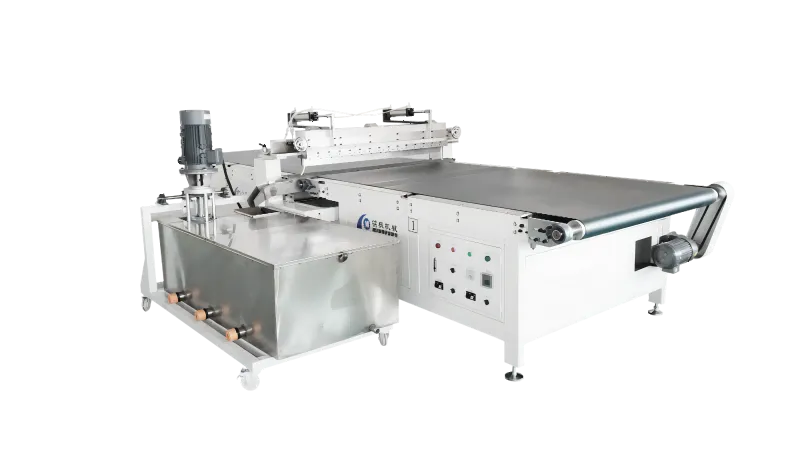
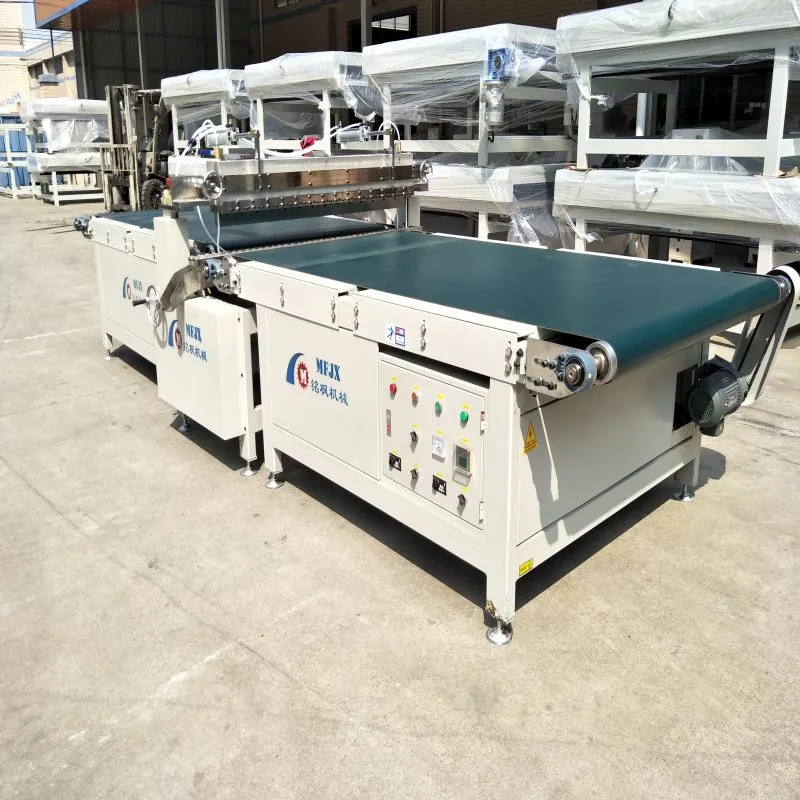
A függönybevonó gyártósor egy automatizált gyártórendszer, amely folyamatos, egyenletes bevonóanyag-áramlást használ egy stabil folyékony függöny létrehozásához. Ahogy a munkadarabok áthaladnak a függöny alatt, a bevonat egyenletesen befedi a felületüket, befejezve a bevonási folyamatot. A hagyományos szóróbevonó módszerekkel ellentétben a függönybevonó gépek nem igényelnek sűrített levegőt a porlasztáshoz; ez kiküszöböli a túlzott túlszórás és a festékköd szétszóródásának problémáit. Az anyagkihasználási arány jellemzően meghaladja a 95%-ot, míg a hagyományos levegős permetezés gyakran csak 40-70%-os kihasználtságot ér el.
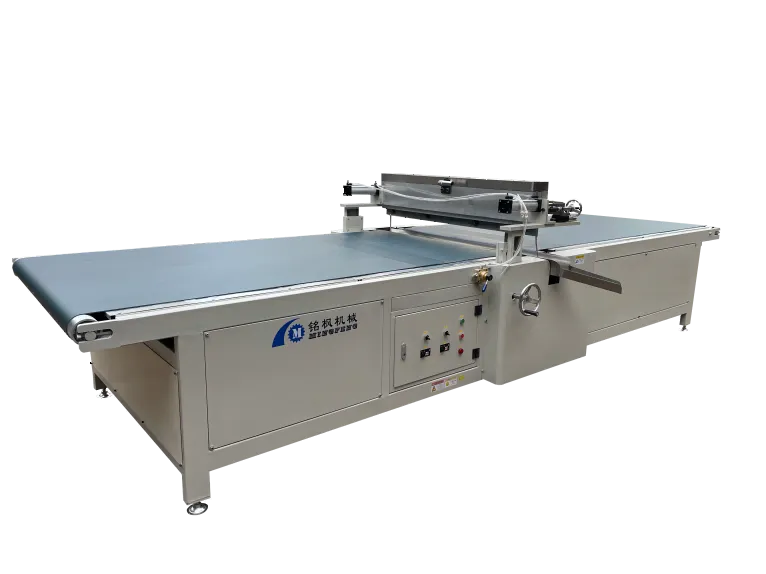
Egy komplett függönybevonatoló gyártósor jellemzően egy szállítórendszerből, egy porelszívó rendszerből, magából a függönybevonó gépből, egy szintezőrendszerből, egy szárítórendszerből, egy hűtőrendszerből és egy automatikus vezérlőrendszerből áll.függönybevonó gépa központi elem; egyenletesen juttatja el a bevonóanyagot a keringtető rendszerből a bevonófejhez, precíziós vezérléssel stabil folyadékfüggönyt hozva létre. Ahogy a munkadarabok áthaladnak rajta, a függöny folyamatosan bevonja a termék felületét, biztosítva a kiváló minőségű felületet.
Pontosan mit jelent a bevonat viszkozitása?
Technikai szempontból a viszkozitás a folyadék áramlási ellenállásának fizikai mértéke. Egyszerűen fogalmazva, a nagyobb viszkozitás alacsonyabb folyékonyságot eredményez, míg az alacsonyabb viszkozitás nagyobb folyékonyságot. Például a méz viszkozitása lényegesen nagyobb, mint a tiszta vízé; következésképpen a méz lassan folyik, míg a víz gyorsan.
Egy függönybevonatoló gyártósoron a viszkozitás közvetlenül befolyásolja a folyadékfüggöny kialakulását. Mivel a függönybevonó gépek a gravitációra támaszkodnak a folyamatos függöny kialakításához, a bevonóanyagnak megfelelő reológiai tulajdonságokkal kell rendelkeznie. Ha a viszkozitás kívül esik a kívánt tartományon, a folyadékfüggöny nem maradhat stabil, ami végső soron a bevonat minőségének romlásához vezet.
Az ipari termelésben a viszkozitás mértékegységeinek általános mértékegységei a következők:
• cP (centipoise)
• mPa·s (millipascal-másodperc)
• DIN másodperc
• Ford Kupa másodpercek
• Iwata Kupa másodpercek
A függönybevonó sorok tényleges üzemeltetése során a legtöbb vállalat DIN 4-es vagy Ford-tartályokat használ a gyors helyszíni teszteléshez, hogy biztosítsa a bevonat meghatározott folyamatparamétereken belüli tartását.
Mi a tipikus bevonatviszkozitás egy függönybevonó gyártósoron?
A valóságban nincs egyetlen, univerzális viszkozitási szabvány, amely minden függönybevonó sorra alkalmazható, mivel a követelmények jelentősen eltérnek a használt terméktől, anyagoktól és bevonórendszertől függően. Az iparági tapasztalatok alapján azonban a függönybevonó gépekben használt bevonatok viszkozitását általában 20 és 120 másodperc közötti tartományban szabályozzák (DIN 4-es csészével mérve).
Standard nemzetközi mértékegységekre átszámítva a legtöbb függönybevonó gyártósor üzemi viszkozitása jellemzően 100 mPa·s és 1500 mPa·s közötti tartományba esik.
A tipikus referenciatartományok a következők:
Bevonat típusa Viszkozitási tartomány (DIN 4 csésze)
UV alapozó 20–40 másodperc
UV fedőlakk 25–50 másodperc
Vízbázisú alapozó 30–70 másodperc
Vízbázisú fedőlakk 40–90 másodperc
PU (poliuretán) alapozó 25–60 másodperc
PU (poliuretán) fedőbevonat 30–80 másodperc
NC (nitrocellulóz) lakk 20–45 másodperc
Nagy szilárdanyag-tartalmú bevonat 60–120 másodperc
A fa padlóburkolat-iparban használt függönybevonó gyártósorokon az UV-bevonatok viszkozitását általában 25 és 45 másodperc között szabályozzák; a bútorlapok gyártásában a vízbázisú bevonatokat jellemzően 40-70 másodperc körül tartják. Azonban a vastagabb bevonatokat igénylő folyamatokhoz a függönybevonó gépek akár 100 másodpercnél hosszabb viszkozitású bevonatokat is alkalmazhatnak a kiváló teltség és fedőképesség elérése érdekében.
Miért olyan kritikus a viszkozitás a függönybevonó gépeknél?
Függönybevonó gyártósorok vásárlásakor sok vállalat nagy hangsúlyt fektet a berendezések márkájára, a szállítószalagok sebességére és az automatizálási szintre, miközben figyelmen kívül hagyja a viszkozitás-szabályozás fontosságát. A valóságban még egy korszerű függönybevonó géppel is a nem megfelelő viszkozitás-szabályozás megakadályozza az ideális bevonási eredmények elérését.
Először is, a viszkozitás határozza meg a folyadékfüggöny stabilitását. Amikor a viszkozitás optimális, a gép egy folyamatos, sima függönyt képez, amely egyenletes áramlással és törésállósággal rendelkezik. Ha a viszkozitás túl alacsony, a függöny hajlamos lengni vagy hullámosodni, sőt el is törhet; ha a viszkozitás túl magas, a függöny vastagsága egyenetlen lesz, ami rontja a végső bevonatfilm minőségét.
Másodszor, a viszkozitás közvetlenül befolyásolja a bevonat vastagságát. Általában a magasabb viszkozitás több bevonóanyag tapadását eredményezi egységnyi felületen és vastagabb filmet, míg az alacsonyabb viszkozitás vékonyabb bevonatot eredményez. Következésképpen számos csúcskategóriás panelgyártó pontosan beállítja a viszkozitási paramétereket a filmvastagság szabályozásához és a különféle termékspecifikációknak való megfeleléshez.
Továbbá a viszkozitás befolyásolja a kiegyenlítési teljesítményt. A hatékony kiegyenlítés kulcsfontosságú tényező a tükörsima felületek és a magasfényű felületek elérésében. Ha a viszkozitás túl magas, a bevonat nem elég folyékony, ami hajlamossá teszi a narancsbőr károsodására; fordítva, ha a viszkozitás túl alacsony, megereszkedési problémák léphetnek fel. Ezért a függönybevonat-gyártósornak optimális egyensúlyt kell teremtenie a folyékonyság és a stabilitás között.
Milyen problémákat okozhat a túlzottan magas viszkozitás?
A tényleges gyártás során egyes vállalatok növelik a bevonat koncentrációját – és ennek következtében a viszkozitását – a vastagabb festékfilm elérése érdekében. A túlzott viszkozitás azonban számos problémát okoz a függönybevonat gyártósorán.
Először is, a folyadékfüggöny instabillá válik. A megnövekedett áramlási ellenállás lokális ingadozásokat okoz a gép által létrehozott függönyben, ami egyenetlen bevonatvastagságot eredményez.
Másodszor, a felület kiegyenlítése sérül. A nagy viszkozitású bevonatok lassan folynak, és nem terjednek el megfelelően a kiegyenlítő zónában, ami narancshéj-elszíneződést, ecsetvonásokat vagy finom hullámokat eredményez.
Harmadszor, a berendezés terhelése megnő. A belső keringető szivattyúnak folyamatosan szállítania kell a bevonatot; ha a viszkozitás túl magas, a szivattyúnyomás jelentősen megnő, ami növeli az energiafogyasztást és felgyorsítja a berendezés kopását.
A panelgyártók statisztikai adatai azt mutatják, hogy amikor a bevonat viszkozitása több mint 30%-kal meghaladja a folyamatszabványokat, a felületi hibák aránya 20%-kal és 40%-kal is emelkedhet, ami súlyosan befolyásolja a termelési hatékonyságot és a termékminőséget.
Milyen következményei vannak a túl alacsony viszkozitásnak?
Az alacsony viszkozitás megzavarhatja a normál működéstfüggönybevonat gyártósorahogyan a magas viszkozitás is teszi.
A leggyakoribb probléma a megereszkedés. Ha a folyékonyság túlzott, a gravitáció miatt a folyadék a széleken összegyűlik, ami egyenetlen filmvastagságot eredményez.
Egy másik probléma a csökkent fedőképesség. Mivel egységnyi felületen kevesebb bevonat tapad, egyes termékekhez több bevonási menetre lehet szükség a specifikációk teljesítéséhez, ezáltal növelve a termelési költségeket.
Ezenkívül az alacsony viszkozitás felületi hibákhoz, például tűszúrásokhoz és kráterekhez vezethet. Ha a bevonat túl gyorsan folyik, levegő csapdába eshet, apró buborékokat vagy üregeket képezve.
Ezért egy függönybevonó gép esetében az alacsonyabb viszkozitás nem feltétlenül jobb; azt ésszerű tartományon belül kell tartani.
Milyen tényezők befolyásolják a bevonat viszkozitását a függönybevonat gyártósorán?
A tényleges gyártás során a bevonat viszkozitása nem statikus; azt számos tényező befolyásolja.
A hőmérséklet az egyik legfontosabb tényező. Általánosságban elmondható, hogy minden 10°C-os hőmérséklet-emelkedés esetén a bevonat viszkozitása 15%-30%-kal csökkenhet. Következésképpen számos csúcskategóriás függönybevonatoló gyártósor állandó hőmérsékletű keringető rendszerrel van felszerelve, hogy a bevonat hőmérsékletét 20°C és 30°C között tartsák.
Egy másik tényező a szilárdanyag-tartalom változása. Az oldószerek vagy a víz elpárolgásával a szilárdanyag-tartalom növekszik, ami a viszkozitás emelkedését okozza. Ezért a vállalatoknak rendszeresen pótolniuk kell a hígítóanyagokat vagy a tiszta vizet a stabil folyamatparaméterek fenntartása érdekében.
A tárolási idő is befolyásolja a viszkozitást. Egyes kétkomponensű bevonatok kémiai reakciókon mennek keresztül összekeverés után, ami a viszkozitás folyamatos növekedéséhez vezet az idő múlásával; ezért a felhasználási időt szigorúan ellenőrizni kell.
Hogyan lehet pontosan szabályozni a bevonat viszkozitását?
A függönybevonat-gyártósor stabil működésének biztosítása érdekében a vállalatok jellemzően átfogó viszkozitáskezelési protokollokat dolgoznak ki.
Először is, professzionális vizsgálóberendezéseket – például DIN-poharakat, Ford-poharakat és digitális rotációs viszkozitásmérőket – kell használni a bevonat állapotának rendszeres ellenőrzésére.
Másodszor, szabványosított folyamatdokumentációt kell létrehozni a különböző termékek viszkozitási tartományainak egyértelmű meghatározására. Például egy bútorlap-gyártó 30 ± 3 másodperces tartományt adhat meg az UV alapozókhoz és 40 ± 5 másodperces tartományt az UV fedőbevonatokhoz a termékminőség állandóságának biztosítása érdekében.
Ezenkívül a modern intelligens függönybevonó gépek felszerelhetők beépített viszkozitás-ellenőrző rendszerekkel. Ezek a rendszerek érzékelőket használnak a viszkozitásváltozások valós idejű érzékelésére, és automatikusan hígítóanyagot adagolnak, így zárt hurkú szabályozást érnek el, és jelentősen csökkentik a manuális beavatkozással járó hibákat.
GYIK
GYIK 1: Mi az optimális viszkozitás egy függönybevonó géphez?
Nincs univerzális szabvány; a legtöbb függönybevonó gép üzemi viszkozitása 30 és 70 másodperc között van (DIN 4 csésze), bár a konkrét tartomány a bevonat típusától és a termékkövetelményektől függ.
2. GYIK: Miért olyan szigorúak a viszkozitási követelmények a függönybevonatoló gyártósorokra vonatkozóan?
A viszkozitás közvetlenül meghatározza a folyadékfüggöny stabilitását, a bevonat vastagságát, a kiegyenlítő teljesítményt és a végtermék minőségét, így kritikus paraméterként befolyásolja a bevonat eredményét.
3. GYIK: Hogyan állapítható meg, hogy a bevonat viszkozitása megfelelő-e?
A vizsgálatot jellemzően DIN-poharakkal, Ford-poharakkal vagy digitális viszkoziméterekkel végzik, átfogó értékeléssel, amely a bevonatfüggöny állapotán, a filmvastagsági adatokon és a termék felületi minőségén alapul.
4. GYIK: Használhatnak-e a függönybevonó gépek vízbázisú bevonatokat?
Igen. Sok környezetbarát függönybevonat-gyártósor ma már széles körben használ vízbázisú bevonatokat, biztosítva a stabil termelést az állandó hőmérséklet-szabályozás és a viszkozitás-szabályozás révén.
5. GYIK: A viszkozitás ingadozása befolyásolja-e a termelési költségeket?
Igen. A rendellenes viszkozitás bevonathulladékhoz, fokozott utómunkához, nagyobb berendezésterheléshez és magasabb termékhibaarányhoz vezethet; ezért a pontos viszkozitásszabályozás hatékonyan csökkentheti az általános üzemeltetési költségeket.