
A modern bevonat- és felületkezelő iparban az UV hengerlő bevonógépek elterjedt és hatékony berendezésekké váltak. Széles körben használják olyan felületek bevonására, mint a fa padló, PVC panelek, dekoratív panelek, papír és fémlemezek.
Sok felhasználó, aki most ismerkedik ezzel a berendezéssel, gyakran elgondolkodik azon, hogy "Vajon egyUV hengerlő bevonatoló gépelőmelegíteni kell a hivatalos működés előtt?"
Ez a cikk átfogó választ ad erre a kérdésre a berendezés felépítésének, működési elvének, anyagjellemzőinek, működési eljárásainak és teljesítménystabilitásának több szempontból történő elemzésével.
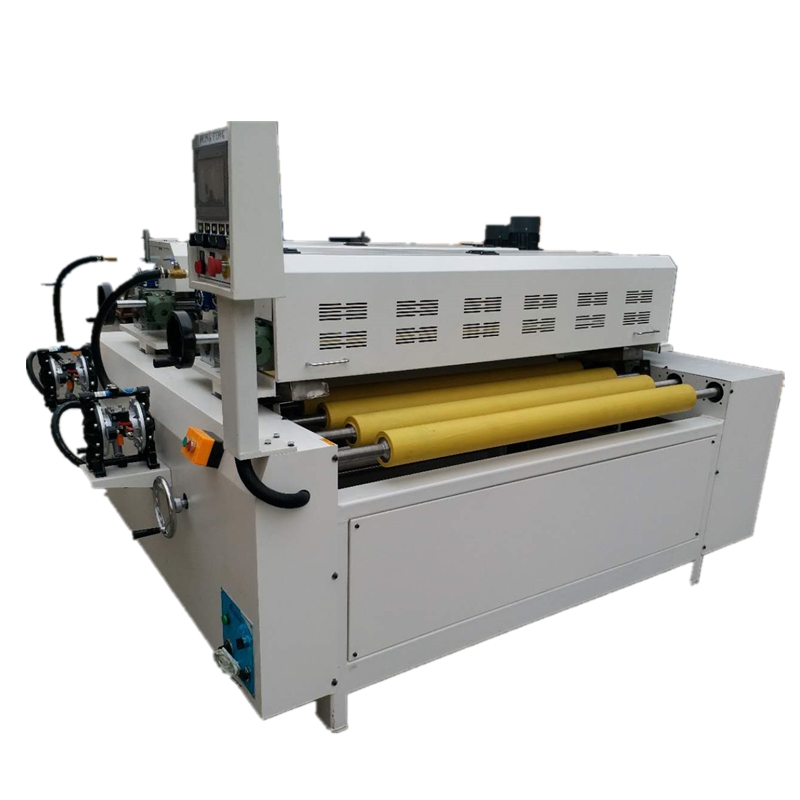
Mi az az UV hengerlő bevonatoló gép?
Mielőtt megvitatnánk, hogy szükséges-e az előmelegítés, meg kell értenünk, mi az UV hengerlő bevonógép, és milyen alapvető működési mechanizmusa van.
1. Az UV hengerlő bevonógép meghatározása
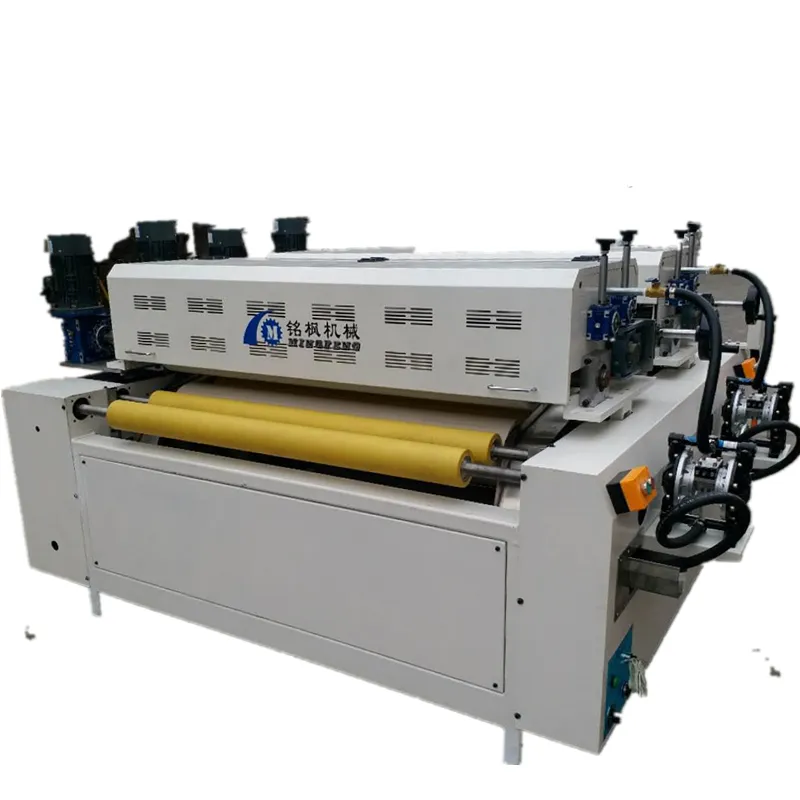
Az UV hengerlő bevonógép egy mechanikus eszköz, amely forgó henger segítségével egyenletesen viszi fel a bevonóanyagot az aljzat felületére. A bevonóanyag általában UV-fényre keményedő bevonat, amely ultraibolya (UV) fény hatására gyorsan kikeményedik, sűrű, sima és kopásálló felületi bevonatot képezve.
2. Fő alkotóelemek
Egy szabványos UV hengerlő bevonatoló gép jellemzően a következő szerkezeteket tartalmazza:
• Adagolórendszer: Az aljzat bevonatolási területre történő simán történő adagolására szolgál;
• Bevonatadagoló rendszer: Tartalmaz egy festéktartályt, festékszivattyút, szűrőt stb. az egyenletes festékáramlás biztosítása érdekében;
• Hengerrendszer: Polírozó hengerből, bevonó hengerből, adagoló hengerből stb. áll;
• UV-szárító rendszer: Nagy intenzitású ultraibolya lámpákat használ a fotoszárításhoz;
• Vezérlőrendszer: Olyan paramétereket állít be, mint a sebesség, a vastagság és az UV-energia;
• Elszívó- és hűtőrendszer: Biztosítja az UV-lámpa működése során keletkező hő hatékony elvezetését.
A berendezés felépítésének megértése lehetővé teszi számunkra, hogy pontosabban meghatározzuk, mely alkatrészeket kell előmelegíteni az indítás előtt, és melyeket lehet közvetlenül használni.
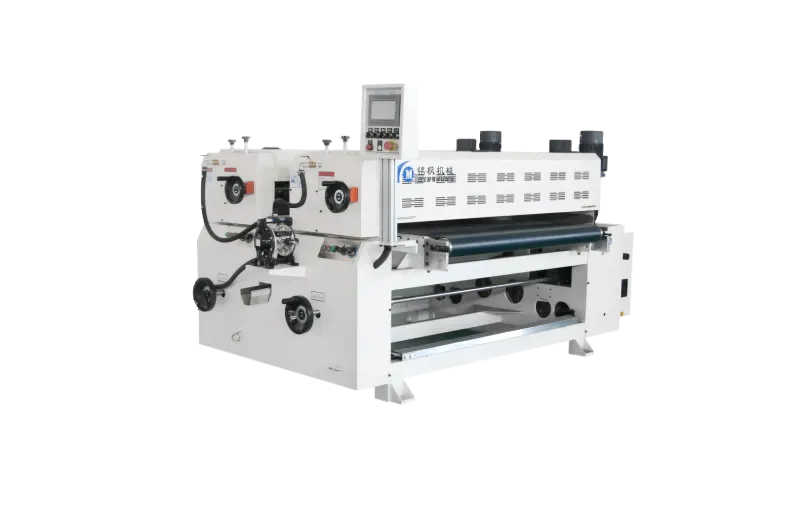
Miért releváns kérdés a "előmelegítés az UV hengerlő bevonatoló gépeknél?
Bár a "előmelegítés" koncepciója gyakori a hőkezelő vagy szárító berendezésekben, gyakorlati jelentőséggel bír az UV hengerlő bevonatoló gépekben is. Ennek főbb okai a következők:
1. A bevonat folyékonysága érzékeny a hőmérsékletre
Az UV-bevonatok a fotokeményedő gyantarendszerhez tartoznak, és általában bizonyos viszkozitással rendelkeznek. A hőmérséklet jelentősen befolyásolja a viszkozitást. Ha a környezeti hőmérséklet túl alacsony, a bevonat viszkózussá válik, ami a következőkhöz vezet:
• Egyenetlen bevonat;
• Eltérés a bevonat mennyiségében;
• Bevonathulladék vagy csíkok.
A megfelelő előmelegítés javíthatja a bevonat folyékonyságát és simább bevonathatást eredményezhet.
2. A hengerelt fémanyagokat befolyásolja a hőmérséklet
Az UV hengerlő bevonatoló gép fő alkotóelemei – a bevonatoló henger, az adagoló henger és a hajtóhenger – többnyire fémből (például acélból, alumíniumötvözetből stb.) készülnek. A fémek alacsony hőmérsékletű környezetben kissé összehúzódnak, és a hőmérséklet emelkedésével kitágulnak.
Ezért alacsony környezeti hőmérséklet esetén a görgők közötti kis rések megváltozhatnak, ami a következőkhöz vezethet:
• A bevonat vastagságának pontatlan szabályozása;
• Egyenetlen nyomás a görgők között;
• Csökkent bevonatstabilitás.
A rövid idejű előmelegítés lehetővé teszi, hogy a henger hőmérséklete elérje az üzemi egyensúlyt, ezáltal biztosítva a pontosságot és a stabilitást.
3. Maguk az UV-lámpák csövei előmelegítést igényelnek a stabilizáláshoz
Az UV-szárító rendszerben lévő lámpacsövek (különösen a nagynyomású higanylámpák vagy a LED-UV-lámpák) indításkor bizonyos stabilizációs időt igényelnek.
• Hagyományos higanylámpás UV-rendszerek esetén az előmelegítés általában körülbelül 3-5 percet vesz igénybe;
• LED-UV rendszerek esetében, bár az indítás gyors, a lámpafej hőmérsékletének stabilizálódnia kell az állandó energiatermelés biztosítása érdekében.
Ezért a teljes rendszer szempontjából a "előmelegítés" nemcsak a mechanikus alkatrészeket foglalja magában, hanem a fényforrás teljesítményét is.
Szükséges az UV hengerlő bevonatoló gép előmelegítése?
A válasz átfogó értékelést igényel, amely számos tényezőt vesz figyelembe, beleértve a berendezés típusát, a környezeti hőmérsékletet és a bevonat jellemzőit.
1. Szükséges-e az előmelegítés normál hőmérsékletű környezetben?
A legtöbb normál hőmérsékletű (20~25 ℃) gyártási környezetben az UV hengerlő bevonatoló gép általában nem igényel hosszú távú előmelegítést.
A gép fém alkatrészei és a környezet közötti hőmérséklet-különbség nem jelentős, az UV-bevonat folyékonysága pedig ésszerű tartományon belül van.
Ebben az esetben, közvetlenül a hivatalos etetés előtt:
• Járassa a görgőket alapjáraton 2-3 percig;
• Ellenőrizze a festékellátó rendszer zavartalan működését;
• Győződjön meg arról, hogy az UV-lámpák csövei normálisan elindulnak, és az energia stabil.
Ezután kezdődhet a normál termelés.
2. Szükséges-e előmelegítés alacsony hőmérsékletű környezetben?
Amikor a környezeti hőmérséklet 15 ℃ alatt van, mérsékelt előmelegítés ajánlott.
Okok:
• A megnövekedett festékviszkozitás befolyásolja a bevonatot;
• Az alacsony hengerhőmérséklet egyenetlen bevonateloszlást eredményez;
• Az UV-szárító lámpák instabil indítása.
Ebben az esetben a következő intézkedéseket lehet tenni:
• Hagyja a görgőrendszert 5-10 percig alapjáraton járni;
• Állandó hőmérsékletű készüléket használjon a festék előmelegítéséhez körülbelül 25 ℃-ra;
• Előzetesen kapcsolja be az UV-lámparendszert a lámpa energiatermelésének stabilizálása érdekében.
3. Az UV-szárító rendszer előmelegítési követelményei
Még ha maga a berendezés nem is igényel hosszú távú előmelegítést, az UV-lámparendszernek stabilizációs időre van szüksége.
Az UV higanylámpák bekapcsolás után nem érik el azonnal a névleges teljesítményüket, hanem több percre van szükségük a fényintenzitás stabilizálódásához.
Ezért ajánlott:
• Kapcsolja be az UV lámpát 3-5 perccel a bevonatolás hivatalos megkezdése előtt;
• Az anyagok betöltése előtt figyelje az UV-energiamérőt, és győződjön meg arról, hogy a fényintenzitás stabil;
• Ha a leállási idő rövid, kerülje az UV-lámpa gyakori be- és leállítását; tartsa készenléti üzemmódban.
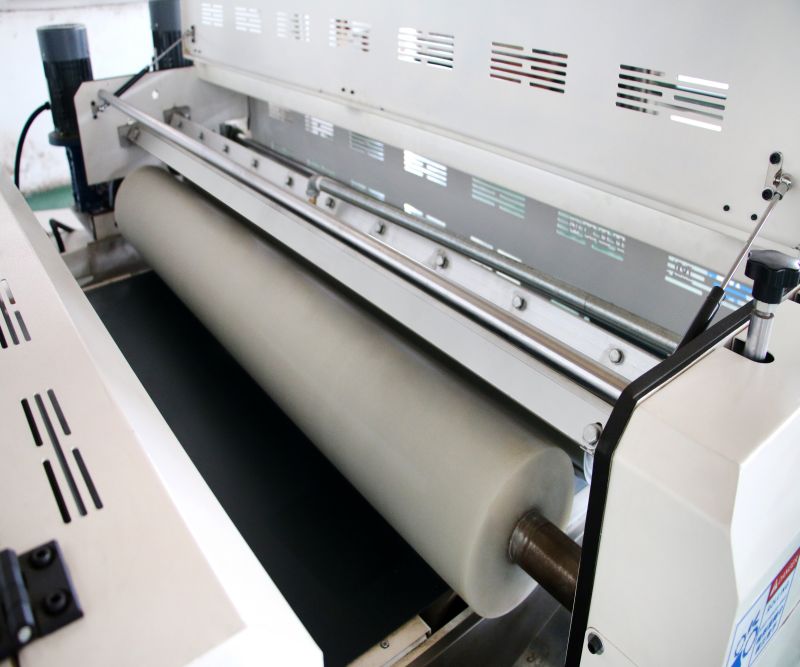
Mi a helyes módszer az UV hengerlő bevonatoló gép előmelegítésére?
Sok felhasználó tudja, hogy az előmelegítés szükséges, de nem biztos benne, hogyan kell helyesen előmelegíteni. A helytelen előmelegítési módszerek a berendezés károsodásához vagy a festék kopásához vezethetnek.
1. A görgőrendszer előmelegítésének lépései
• Győződjön meg arról, hogy a berendezés tiszta és mentes a régi festékmaradványoktól;
• Kapcsolja be a főkapcsolót és a vezérlőpanelt, és állítsa be az alap forgási sebességet;
• Indítsa el a görgőket alapjáraton 3-5 percre, hogy a mechanikus rendszer hőmérséklete kiegyenlítődjön;
• Ha a környezeti hőmérséklet alacsony, kapcsolja be a fűtési rendszert, vagy tartsa fenn a stabil szobahőmérsékletet;
• Érintő- vagy infravörös hőmérővel ellenőrizze, hogy a görgő felületének hőmérséklete stabil-e.
2. Festék előmelegítés lépései
• Helyezze az UV festéket állandó hőmérsékletű helyre (20-30℃);
• Keringető szivattyú segítségével egyenletesen melegítse fel a festéket, kerülje a helyi túlmelegedést;
• Ellenőrizze, hogy a viszkozitás az ajánlott tartományon belül van-e (Ford Cup No. 4 teszt használható);
• A kémiai reakciók megelőzése érdekében ne használjon nyílt lángot vagy magas hőmérsékletű gyors melegítést.
3. UV lámparendszer előmelegítési lépései
• Előzetesen kapcsolja be az UV-rendszer tápellátását;
• Higanylámpák esetén 3-5 percig stabil kimenetet kell fenntartani;
• LED-UV típusok esetén körülbelül 1 percig tartsa fenn a stabil működést;
• Ellenőrizze, hogy az UV-fény intenzitása a névleges teljesítménytartományon belül van-e;
• Kerülje a lámpák gyakori be- és kikapcsolását, hogy elkerülje élettartamuk lerövidülését.
Milyen következményekkel jár, ha nem melegítjük elő az UV hengerlő bevonatoló gépet?
Az előmelegítés bizonyos körülmények között történő figyelmen kívül hagyása a következő problémákhoz vezethet:
1. Egyenetlen bevonatvastagság
A hengerek közötti hőmérsékletkülönbségek a rés változásához vezetnek, ami viszont a bevonat vastagságának ingadozását okozza, ami befolyásolja a késztermék fényességét és simaságát.
2. Csökkent festéktapadás
Alacsony hőmérsékleten a festék folyékonysága gyenge, ami könnyen rések vagy tűszúrások kialakulásához vezethet, ami a kötés utáni tapadás csökkenését eredményezi.
3. Hiányos UV-keményedés
Ha az UV-lámpa nincs teljesen előmelegítve, a fényintenzitás nem lesz elegendő, ami száraz, de nem szilárd felületet eredményezhet, ami ragacsossá vagy a fény elvesztését okozhatja.
4. Fokozott berendezéskopás
A görgők hideg állapotban történő indítása növeli a mechanikai súrlódási ellenállást, és az ilyen állapotban történő hosszan tartó használat a csapágyak és a görgők mikrokopását okozhatja.
Ugyanazok az előmelegítési követelmények a különböző típusú UV hengerlő bevonógépek esetében?
1. Különbségek az egy- és többgörgős szerkezetek között
A többhengeres szerkezetek (mint például a dupla- és triplahengeres bevonatolók) érzékenyebbek a hőmérsékletre a nagyobb hengerszám és a résszabályozás nagyobb pontossága miatt. Az egyhengeres gépekhez képest valamivel hosszabb előmelegítési idő ajánlott.
2. Hagyományos higanylámpás rendszerek és LED-UV rendszerek
• Higanylámpás rendszerek: A lámpatest gyorsan felmelegszik és sok hőt termel, 3-5 perc előmelegítést igényel;
• LED-UV rendszerek: Kevesebb hőt termelnek és gyorsan beindulnak, általában csak 1 perc előmelegítést igényelnek.
3. Fém és nemfémes hordozók közötti különbségek
A fémfelületek gyorsan hőátadják a felületet, és jobban befolyásolják a környezeti hatások; a henger előmelegítési idejének megfelelő meghosszabbítása jobban elősegíti a bevonat vastagságának stabilizálását.
Hogyan állapítható meg, hogy az UV hengerlő bevonatoló gép megfelelően előmelegedett-e?
Az ítélkezési kritériumokat a következő szempontok alapján lehet megvizsgálni:
• Görgő felületi hőmérséklete: Tartsa 20~30 ℃ tartományon belül;
• Bevonat viszkozitása: Megfelel a műszaki kézikönyvben ajánlott értéknek;
• UV-fény intenzitása: Stabil a névleges teljesítményen ±5% UV-energiadetektoron keresztül;
• A tesztbevonat eredményei: A bevonat sima, buborékmentes és csíkmentes;
• A berendezés működési hangja: Stabil, rendellenes rezgés vagy zaj nélkül.
Ha a fenti feltételek mindegyike teljesül, az azt jelzi, hogy az UV hengerlő bevonógép előmelegítési állapota ideális.
Gyakorlati javaslatok az UV hengerlő bevonatoló gép napi üzemeltetése során történő előmelegítéshez
• Tartsa fenn az állandó hőmérsékletet a műhelyben: Az ideális hőmérséklet 22~26℃, kerülje az előmelegítés gyakori indítását és leállítását;
• Ésszerűen tervezze meg a termelési tervet: Nincs szükség ismételt előmelegítésre folyamatos termelés során, ami csökkenti az energiafogyasztást;
• Rendszeresen kalibrálja az UV-fény intenzitását: Az előmelegítés után biztosítsa a stabil fényenergiát;
• Használjon kiváló minőségű bevonatokat: A kiváló minőségű UV-bevonatokat kevésbé befolyásolja a hőmérséklet, így az előmelegítés könnyebben szabályozható;
• Üzemeltetési eljárások meghatározása: Világosan határozza meg az előmelegítés lépéseit a SOP-ban (Standard Operating Procedure).
Az UV hengerlő bevonatoló gép előmelegítést igényel?
Összefoglalva, az UV hengerlő bevonógép előmelegítésének szükségessége a következő fő tényezőktől függ:
Körülmények | Szükséges előmelegítés? | Fő okok |
| Környezeti hőmérséklet ≥ 20 ℃ | Nem szükséges előmelegíteni; egyszerűen hagyja néhány percig alapjáraton működni | Jó festékfolyékonyság |
| Környezeti hőmérséklet < 15℃ | Az előmelegítés kötelező | Magas festékviszkozitás és nagy eltérések a henger hézagában |
| Higanylámpás rendszer használata | A lámpát elő kell melegíteni | Stabil fényintenzitás ideje: 3-5 perc |
| LED-UV rendszer használata | Enyhe előmelegítés elegendő | A fényforrás azonnal használatra kész |
| Többgörgős szerkezet | Javasoljuk az előmelegítési idő meghosszabbítását | Ügyeljen arra, hogy minden görgő között egyenletes rés legyen |
Ezért arra a következtetésre juthatunk, hogy:
Normál hőmérsékleti viszonyok között aUV hengerlő bevonatoló gépnem igényel hosszú távú előmelegítést, csak rövid alapjárati időszakot és a lámpa stabilizálását; alacsony hőmérsékletű környezetben vagy nagy pontosságú bevonási körülmények között azonban a mérsékelt előmelegítés szükséges lépés.
A megfelelő előmelegítés nemcsak a bevonat minőségét javíthatja, hanem meghosszabbíthatja a berendezések élettartamát, és biztosíthatja a stabil és hatékony termelést.
Az XMF Machinery biztosít műszaki útmutatást a telepítéshez?
Igen, az XMF Machinery professzionális műszaki tanácsadást kínál minden géphez, beleértve a hengerlő bevonatoló gépeket, iszapbevonó egységeket, szórógépeket és dombornyomó gépeket. A vásárlók közvetlenül a gyárunkból vásárolhatnak berendezéseket, élvezhetik az alacsony árakat, a nagykereskedelmi vásárlást és a promóciós kedvezményeket.
Cégünk biztosítja a megfelelő telepítést, az üzemeltetési képzést és az értékesítés utáni támogatást. Az XMF Machinery beszállítóként való kiválasztásával az ügyfelek nemcsak kiváló minőségű berendezéseket kapnak, hanem professzionális útmutatást is a termelési hatékonyság és a gépek élettartamának optimalizálásához.