
A felületbevonatolási műveletek mindig is fontos részét képezték a gyártásnak, mivel nemcsak a termék esztétikáját, hanem a gazdasági vonatkozásait is befolyásolják. A felületbevonatokkal foglalkozniuk kell többek között a bútorok, faajtók, padlóburkolatok, díszpanelek, fémlemezek és készülékburkolatok gyártásában. Itt a festékek és bevonatok a végtermék megjelenésének meghatározása mellett jelentős költségtényezőt is jelentenek. Sok hagyományos festési módszert alkalmazó gyártó azonban évek óta ugyanazzal a problémával küzd: sokat költenek festékre, de a végeredmény nem a vártnak megfelelő.
Nagy tételek kézi vagy félautomata festése során a festék jelentős százaléka kárba vész például a szórófesték szétterjedése, emberi hibák, a környezeti hatások és a berendezések helytelen beállítása miatt. Amikor a festék nem tapad a termék felületére a gyártók elvárásai szerint, a festék lényegében kárba vész, és az egyetlen megoldás a kidobás. És ha egy vállalat ezt évente több millió termék esetében teszi meg, még egységenként 1-2%-os hulladék esetén is, a költség igen jelentőssé válik!
Vegyük például egy bútorlapgyártó vállalat esetét, ahol ez a veszteség napi több ezer négyzetméternyi terméket is elérhet. Ha a hagyományos módszerekből származó festékveszteség körülbelül 5-15%-os festékveszteséget eredményez, akkor a festékhulladék teljes költsége éves szinten elérheti a több százezer jüant, vagy akár még ennél is többet. Ezenkívül a túl sok festékszórás festékköd kialakulásához vezet, ami nemcsak a levegőszennyezést okozza, hanem környezetvédelmi nyomást is jelent, ami miatt a vállalatoknak több erőfeszítést és pénzt kell befektetniük a hulladékgázok kezelésébe, valamint a termelési környezet javításába és karbantartásába.
Ezért a vállalatok igyekeznek a meglévő bevonási technikáikat környezetbarátabbakra és gazdaságosabbakra cserélni. A hengerelt bevonatolás, amely a különféle lehetőségek közül kiemelkedik a magas festékmegtakarítás, a festék nagy pontossága és a megszakítás nélküli, automatizált üzemmód lehetősége miatt, az egyik legkeresettebb módszerré vált a vállalatok számára a festékveszteség problémáinak megoldására.
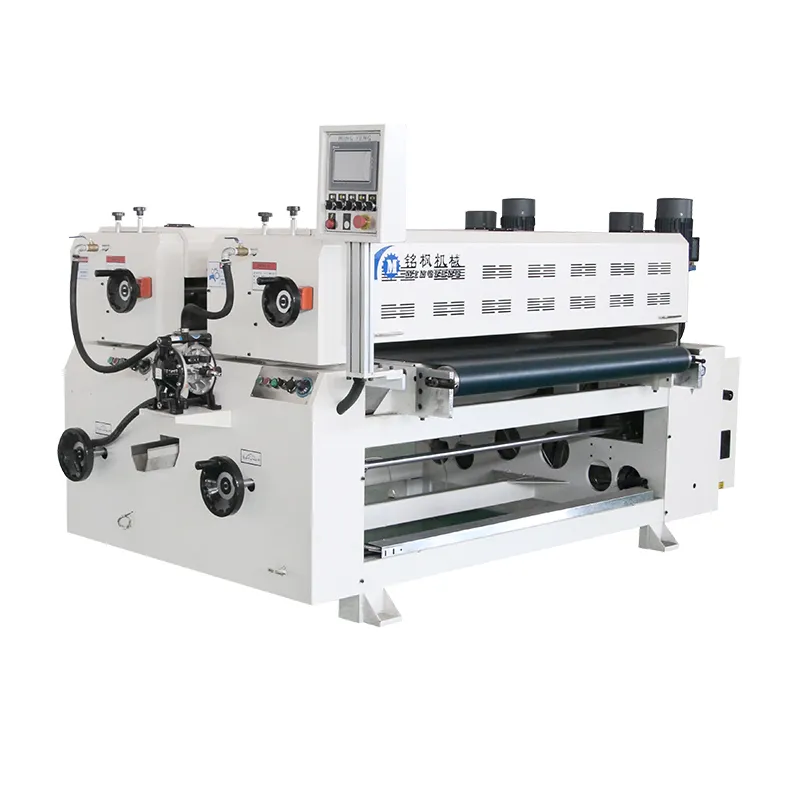
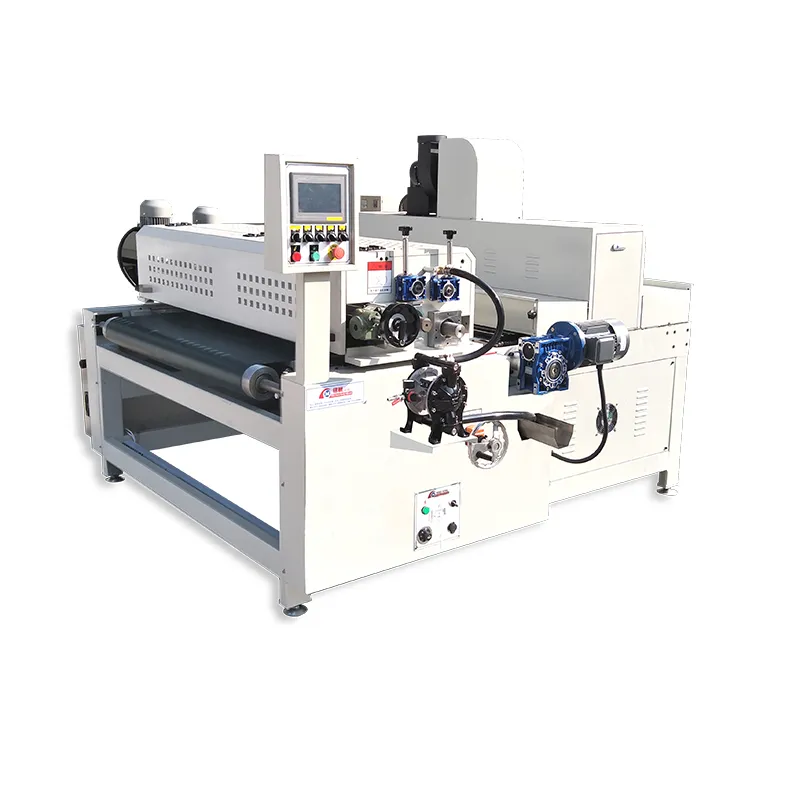
A hengerelt bevonatolás és a festékszóró eljárás közötti egyik különbség az, hogy a festéket a henger egyenletesen eloszlatja a termék felületén, ami kiküszöböli a festékszóró eljárásra jellemző porlasztás szükségességét. Mivel a festék közvetlenül és pontosan a gyártó által megcélzott területre jut, a festék nem hatékony felhasználásából eredő veszteség drasztikusan csökken. A hengerelt bevonatoló gép, mint a hengerelt bevonatoló gyártósor központi berendezése,
Miért hatékonyabb a hengerelt bevonatolási technológia a festés során, mint a hagyományos bevonási módszerek?
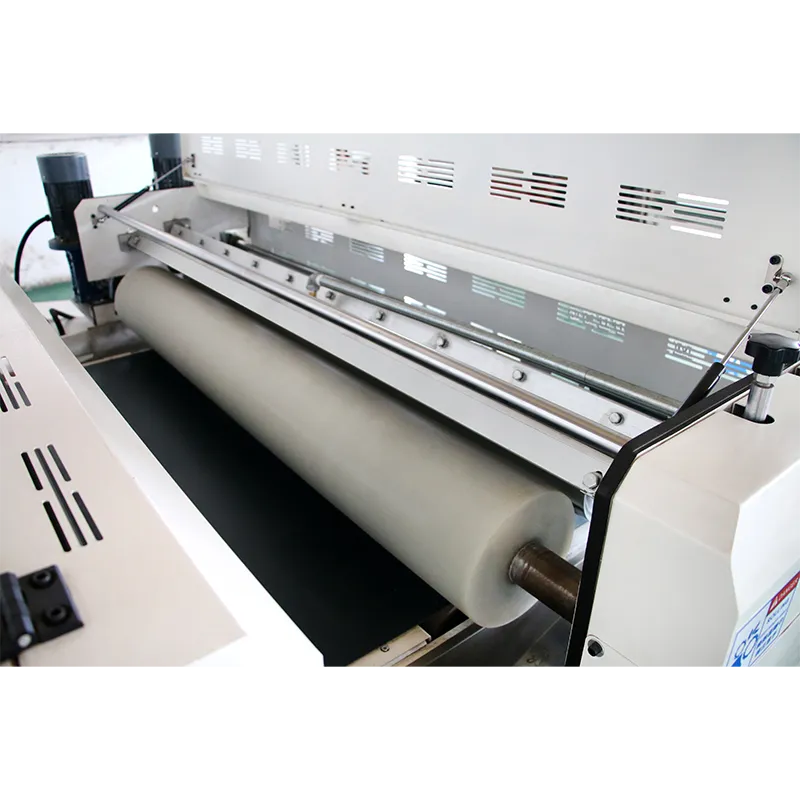
A hengerelt bevonatolási technológia egy automatizált bevonási módszer, amely mechanikus hengereket használ a festék folyamatos átvitelére. Egyszerűen fogalmazva, a hengerelt bevonatoló gép egy vagy több forgó hengert használ a festékellátó rendszerben tárolt festék egyenletes felemelésére és a termék felületére történő átvitelére egy beállított vastagságban.
A hengerelt és a szórófestékes bevonatolás közötti legnagyobb különbség a festékátviteli módszerben rejlik.
Hagyományos szóróbevonat:
Festék → Porlasztás → Fújás a szórópisztolyból → Diffúzió a levegőben → Részleges tapadás a termék felületéhez.
Hengeres bevonatolás:
Festék → Hengerrel felhordva → Pontos érintkezés a termékkel → Egyenletes átvitel.
Mivel nincs jelentős levegőporlasztási folyamat,hengerlő bevonatoló gyártósorokjelentősen csökkentheti a festék elsodródását és a nem hatékony szórást. Ezért megfelelő terméktípusok esetén a hengerelt bevonatolási technológia általában magasabb anyagkihasználást érhet el.
Jelenleg a hengerelt bevonatoló gyártósorokat széles körben használják:
• Bútorlapok;
• Fa ajtók;
• Szekrényajtók;
• Fa padlóburkolat;
• PVC panelek;
• Alumíniumlemezek;
• Acéllemezek;
• Dekorációs anyagok.
Különösen a nagy felületű síktermékek esetében van jelentős előnye a hengerelt bevonatolási technológiának, mivel ezeknek a termékeknek a felületi szerkezete szabályos, és nagyon alkalmas a folyamatos hengerelt bevonatolásra.
Például a bútoriparban egy szabványos ajtópanelhez alapozó, fedőfesték, sőt több réteg bevonat is szükséges. A kézi permetezés jelentős kézi munkát igényel, és hajlamos az egyenetlen bevonatvastagságra. Az automatizált hengerelt bevonatgyártó sorok azonban folyamatosan működnek rögzített paraméterekkel, biztosítva a közel egyenletes bevonathatást minden lapon.
A hengerelt bevonatoló gyártósorokon keletkező festékhulladék csökkenésének főbb okainak elemzése
I. A bevonat vastagságának pontos szabályozása, a túlzott festékfelhasználás elkerülése
A festékpazarlás egyik fő oka a tényleges bevonatmennyiség pontos szabályozásának képtelensége.
A hagyományos kézi permetezés során a kezelők a tapasztalatukra támaszkodnak a szórópisztoly távolságának, a mozgási sebességnek és a szórt mennyiségnek a megítélésekor. Még a tapasztalt dolgozóknak is nehézséget okoz a tökéletes konzisztencia garantálása minden termék esetében.
A hengerelt bevonatoló gyártósorok gépesített vezérléssel oldják meg ezt a problémát.
A hengerlő bevonatoló gépek jellemzően precíziós beállító rendszerekkel vannak felszerelve, amelyek a következőket szabályozzák:
• Görgőhézag;
• Görgőnyomás;
• Görgő sebessége;
• Szállítószalag sebessége;
• Festékellátási sebesség.
Ezek a paraméterek együttesen határozzák meg a végső festékréteg vastagságát.
Például, amikor egy vállalatnak 50 μm vastag bevonatra van szüksége, a hengeres bevonatoló gép a kézi megítélés helyett a termék négyzetméterénként viszonylag stabil festékmennyiség eléréséhez beállíthatja az adagolóhenger és a bevonóhenger közötti távolságot.
Ez a precíz szabályozás két problémát kerül el:
Először is, csökkenti a túlfestést.
Ha a festéket túl vastagon permetezzük, az nemcsak anyagpazarlást okoz, hanem megnövekedett száradási időt, felületi megereszkedést és a későbbi feldolgozás nehézségeit is okozhatja.
Másodszor, csökkenti az utómunkálatokat.
A hagyományos eljárások során egyes termékeket az egyenetlen bevonat miatt újra kell festeni. Az automatizált hengerelt bevonatoló gyártósorok javíthatják az első menetes hozamot, csökkentve a forrásnál a többletfogyasztást.
II. A közvetlen érintkezésű bevonat csökkenti a festékköd-veszteséget
A szórópisztolyok egyik legnagyobb anyagveszteségének forrása a festékköd-veszteség.
Levegővel történő szórás esetén a szórópisztoly apró részecskékre szórja a folyékony festéket. Míg ezek közül a részecskék közül néhány megtapad a terméken, nagy mennyiség kerül a levegőbe. A festéknek ez a része nemcsak hogy nem képez hatékony bevonatot, hanem környezetvédelmi berendezésekkel is kezelni kell.
Ezzel szemben a hengerelt bevonatoló gyártósorok közvetlen érintkezési módszert alkalmaznak.
A festék hengerekről a termék felületére történő átvitele koncentráltabb, szinte semmilyen lebegő festékköd nem keletkezik. Így a vállalatok nemcsak a festékpazarlást csökkentik, hanem a környezeti rendszereik terhelését is mérsékelhetik.
Ez az előny különösen jelentős a nagyüzemi, folyamatos termelést végző vállalatok számára.
Feltételezve, hogy egy vállalat naponta 500 kg festéket használ fel, és a hagyományos folyamatok körülbelül 10%-os hatástalan veszteséget eredményeznek, akkor körülbelül 50 kg festék nem alakítható át használható termékké naponta. Egy nagy hatékonyságú hengerelt bevonatoló gyártósorral, ha a veszteséget körülbelül 3-5%-ra lehet csökkenteni, az éves anyagköltség-megtakarítás jelentős lesz.
Hogyan javítják a hengerlő bevonatoló gépek a festékfelhasználást?
A hengerlő bevonatoló gyártósor központi berendezéseként a hengerlő bevonatoló gép szerkezeti kialakítása közvetlenül befolyásolja az anyagfelhasználást.
A modern ipari hengerlő bevonógépek jellemzően többhengeres szerkezetet alkalmaznak, beleértve:
• Festőhenger;
• Adagolóhenger;
• Nyomóhenger;
• Hátsó bevonatoló henger.
A különböző hengerek különböző funkciókat látnak el, és a precíz bevonatot kombinált vezérléssel érik el.
Közülük az adagolóhenger kulcsfontosságú elem a felhasznált festék mennyiségének szabályozásában. Korlátozza a bevonat alá juttatott festék mennyiségét, biztosítva az egyenletes termékvastagságot és megelőzve a túladagolás miatti pazarlást.
Továbbá a korszerű hengerlő bevonatoló gépek automatikus festékkeringető rendszerekkel vannak felszerelve.
A hagyományos kézi festési módszerek hajlamosak a következőkre:
• Festék ülepedése;
• Bizonyos területeken elégtelen festékellátás;
• Túlzott hozzáadás kézi munkával.
Az automatikus keringető festékellátó rendszerek ezzel szemben folyamatosan egységes festékkonzisztenciát biztosítanak, és a termelési igényeknek megfelelően stabil ellátást biztosítanak.
Ez nemcsak a termékminőséget javítja, hanem az emberi hibákból eredő anyagpazarlást is elkerüli.
Hogyan csökkenthetik tovább a termelési veszteségeket a hengerelt bevonatoló gyártósorok az automatizálás révén?
Nem elég csak a bevonatolási műveletre gondolni.
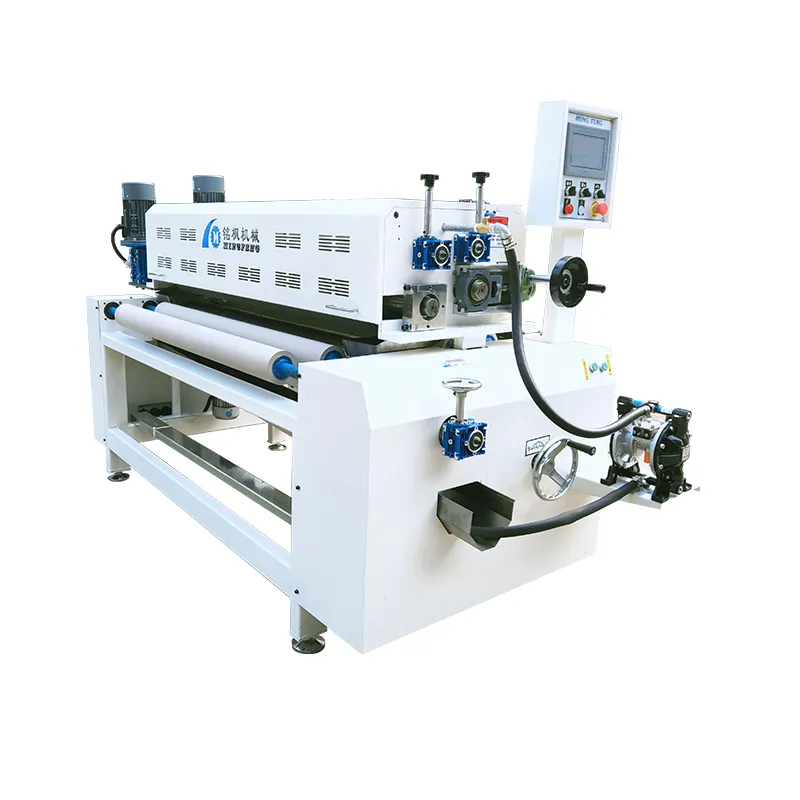
A hengerlő bevonatoló rendszer automatizált elrendezése szintén fontos tényező a hulladék csökkentésében.
Korszerűhengerlő bevonó gépekáltalában több részből állnak, mint például az automatikus adagolás, a por eltávolítása, a bevonat felvitele, a szárítás, a minőségellenőrzés és a kirakodás.
A vállalat által gyártott automatikus adagolórendszerrel a termékek bevonatolási területre történő adagolásának sebessége állandó marad, így megakadályozva a bevonatbeli különbségeket, amelyek akkor fordulhatnak elő, ha a kézi adagolás a változó adagolási sebességnek van kitéve.
Az automatikus ellenőrző eszközök segítségével a minőségellenőrök azonnal észrevehetik a felületi tökéletlenségeket, ami kevesebb utómunkához és egy teljes terméksorozat újrafeldolgozásához vezet.
Tegyük fel, hogy amikor a rendszer azt észleli, hogy a bevonat vastagsága kívül esik a normál tartományon, a csapat a probléma felfedezésének pillanatában módosíthatja a hengerlő bevonatoló gép beállításait, hogy a vastagságot normál szintre állítsa vissza anélkül, hogy meg kellene várni, amíg egy bizonyos számú termék legyártódik, majd akkor veszik észre, hogy a probléma fennáll.
Ez a fajta valós idejű vezérlés lehetővé teszi a vállalatok számára, hogy az „utófeldolgozás” helyett a „folyamatvezérlésre” váltsanak.
Ez a gyártási technika változás festéket takarít meg, ugyanakkor növeli az össztermelési rátát is.
Hogyan csökkenti az egyetlen bevonatolási technológia a festékhulladékot a gyártás során?
A hengerelt bevonatoló gyártósor festékmegtakarítási előnyeinek összehasonlító elemzése különböző iparágakban
A hengerelt bevonatolás gyártók általi egyre növekvő használatának oka sokrétű. Az elsődleges motiváció a felület megjelenése. A hengerelt bevonatolási rendszer a gyártók számára a hosszú távú termelési költségek csökkentésének hatékony eszköze is. Mivel a gyártóvállalatok jelentős mennyiségű festéket fogyasztanak, a felhasználási hatékonyság az a tényező, amely közvetlenül befolyásolja a vállalat jövedelmezőségét. Így a nagy hatékonyságú hengerelt bevonatoló gyártósor bevezetése az egyik fő megközelítéssé válik a vállalatok számára a gyártási műveleteik optimalizálására.
I. Bútorgyártó ipar: A nagy értékű bevonathulladék minimalizálása és következetesen azonos minőség előállítása
A bútoripar az egyik fő terület, ahol a hengerelt bevonatoló gyártósort alkalmazzák. Pontosabban, a bútorbevonatok alkalmazása különösen népszerű a luxusbútorok, az egyedi bútorok, a faajtók, a szekrények és a dekoratív panelek gyártásában, ahol a bevonat a gyártási folyamat elengedhetetlen és költséges lépése.
A hagyományos bútorgyártás esetében a festési módszerek nem garantálják a bevonóanyagok hatékony kihasználását a hatalmas fedendő felületek és az emberi tényező miatti változó távolság miatt a szórópisztolytól. Vegyünk például egy szekrényajtó panelt: alapozót, fedőfestéket, sőt akár több effektréteget is egyetlen festési folyamat során visznek fel. Minden lépésben anyagveszteség keletkezik, ami idővel a hulladék miatt nagy anyagi teherré válhat.
Ha egy vállalkozás modern, teljesen automatikus hengerlő bevonatoló géppel van felszerelve, akkor a bevonatok mennyiségének pontos szabályozásával stabilabb filmvastagságot tudnak elérni. Egy sík bútorlap hengerlő gépe lehetővé teszi a festék közvetlen felvitelét a termék felületére, csökkentve a festésből és a légszennyezésből eredő hulladékot, és ezáltal minden egyes terméktétel egyenletesebb felületminőségét érhetik el.
Különösen egy UV-bútorgyárban a hengerelt bevonatoló gyártósor nagyon jól illeszkedik az UV-szárító és -keményítő rendszerhez abban az értelemben, hogy jelentősen javíthatja az általános termelési hatékonyságot. Általánosságban elmondható, hogy a hengerelt bevonatoló gép használata segít elkerülni az utólagos megmunkálást azáltal, hogy a filmvastagságot a szükséges minimális szinten tartja.
Néhány bútorgyártó gyakorlati tapasztalatai szerint, akik a félautomata kézi szórási módszerről a teljesen automatikus hengerelt bevonatoló gyártósorra álltak át, a legtöbb esetben a teljes festékfelhasználási arány 10-30%-kal fog emelkedni, a termék jellemzőitől, a munkafolyamattól és a gépektől függően.
II. Fapadló és dekorpanel iparág: Anyagfelhasználás csökkentése termékegységenként folyamatos feldolgozás révén
Az olyan padlóburkoló anyagok, mint a keményfa padló, a kompozit padló és a dekoratív panelek, egy olyan piaci szegmenst képviselnek, amelyet szabványosított termékméretek, nagy volumenű megrendelések és a folyamatos működés iránti igény jellemez. Ezen termékek esetében a bevonás a fő hozzáadott értékű lépés, és a hengerelt bevonás az ideális megközelítés.
A hagyományos fa padlóburkolatok gyártási folyamatában a nagy mennyiségű deszka kézi bevonása meglehetősen nehézkes, sok munkaerőt igényel, és alig garantálja a négyzetméterenkénti egységes festékmennyiséget a különböző szakaszokban. A gyors gyártási sebességnél az emberi tényezők hibája hangsúlyosabbá válik.
A hengerlő bevonatoló gépek képesek folyamatos termelést elérni a szállítószalag rögzített sebességével és a hengerek stabil paramétereivel.
Például egy nagysebességű automatizált rendszerrel felszerelt kartonfeldolgozó hengerlő bevonó gépsor képes lenne a feldolgozási beállításokat a termékjellemzőkhöz, például a karton szélességéhez és vastagságához igazítani, ami a bevonat négyzetméterenkénti súlyában nagyon kis eltérést eredményezne. Ha a gyártók ismerik a folyamat standard paramétereit, az anyag egységnyi felhasználása könnyen szabályozható, így a nyersanyagköltség-tervezés kényelmesebbé válik.
Ez az adatvezérelt módszer elengedhetetlen a nagy volumenű kartongyártó üzemek számára. A vállalat bizonyos mértékig minimalizálhatja a bevonatolási hulladékot, emellett pontosabban előre jelezheti a beszerzett alapanyagok mennyiségét, ezáltal enyhítve a készletekre nehezedő nyomást.
III. Fémlemezipar: A festékveszteség minimalizálása és a védő tulajdonságok fokozása
Ha hozzáadunk még egy területet, amely nagy hasznot húzott a hengerlési technológiából, az a fémlemezgyártás.
Példák a következőkre:
• Színes fém festése;
• Alumíniumlemez;
• Készülékek burkolata;
• Építészeti fémből készült díszlemezek;
Az ilyen típusú terméket védőbevonattal kell ellátni, amely színezett is lehet, ezért a festékréteg egyenletessége elengedhetetlen, amint azt fentebb kifejtettük.
A fémlemezek gyártása esetében, ahol sok a munka és a tempó meglehetősen gyors, a felvitt festék mennyiségével kapcsolatos bármilyen hiba, legyen az a fedő- vagy az alapozó bevonat, nemcsak hatalmas gazdasági terhet okozna, hanem negatív hatással lenne a termék védő tulajdonságaira is.
A hengerelt bevonatolás egyik fő erőssége, hogy a teljesen vezérelt automata gépeknek köszönhetően a gyártás során végig egyenletes réteget lehet fenntartani.
Például magától értetődik, hogy egy fémlemez bevonatoló automata rendszerben a festékadagolásnak meg kell felelnie a hengerlőgép sebességének, hogy a felületi réteg ne legyen túl vastag vagy túl vékony.
Az üzleti előnyök a következők:
A festékpazarlás csökken;
A minőség stabilizálása.
Ezért a tekercsbevonatolás területén, ahol nagyon gyorsan futó gyártósorok működnek, a hengerlő bevonatolási eljárás vált iparági normává a különböző országokban, és ez egy nagyon érett technológia, számos alkalmazással.
Hogyan segítik a hengerelt bevonatoló gyártósorok a vállalatokat a környezetbarát termelés elérésében?
Az utóbbi években a globális feldolgozóipar egyre inkább a környezetbarát termelést követeli meg. A hagyományos bevonási módszerek nemcsak hulladékot termelnek, hanem jelentős mennyiségű illékony szerves vegyület (VOC) kibocsátásával is járnak.
Ezért a vállalkozásoknak nemcsak a termelési hatékonyságot, hanem a környezeti terhelést is figyelembe kell venniük.
A hengerelt bevonatoló gyártósorok természetes előnnyel rendelkeznek a környezetvédelem szempontjából.
Először is, mivel a hengerelt bevonatolási eljárás csökkenti a festékköd keletkezését, ezáltal csökkenti a levegőszennyezés szabályozására nehezedő nyomást. A permetezés során lebegő nagy mennyiségű festékrészecskéhez képest a hengerelt bevonatolási eljárás koncentráltabb, ami tisztább termelési környezetet eredményez.
Másodszor, a megnövekedett anyagfelhasználás a hulladéktermelés csökkenését is jelenti.
A festékhulladék nemcsak gazdasági veszteséget jelent, hanem azt is jelenti, hogy több vegyi anyagot kell ártalmatlanítani. A nem hatékony festékfogyasztás csökkentése önmagában is a zöld gyártás egyik formája.
Harmadszor, az automatizált hengerlő bevonatoló gyártósorok könnyebben integrálhatók a környezetvédelmi berendezésekkel.
Például:
• UV-szárító rendszerek;
• Kipufogógáz-kezelő rendszerek;
• Automatikus szűrőrendszerek;
• Intelligens energiagazdálkodási rendszerek.
Ezek a technológiai kombinációk segíthetnek a vállalkozásoknak csökkenteni az energiafogyasztást és javítani az általános termelési hatékonyságot.
A jövőben, ahogy a zöld gyártási szabványok folyamatosan emelkednek, az energiatakarékos hengerlő bevonógépek és a környezetbarát hengerlő bevonó gyártósorok egyre több vállalat számára lesznek fontos irányok a berendezéseik korszerűsítéséhez.
Hogyan válasszuk ki a vállalkozása igényeinek megfelelő hengerlő bevonatoló gépet és hengerlő bevonatoló gyártósort?
Bár a hengerelt bevonatolási technológia jelentős előnyöket kínál, a különböző vállalatoknak nem egyszerűen a legmagasabb konfigurációt kell követniük a berendezések kiválasztásakor, hanem racionálisan, a saját termelési igényeik alapján kell tervezniük.
Először is figyelembe kell venni a termék típusát.
Ha a vállalat főként a következőket gyártja:
• Fa ajtók;
• Szekrénypanelek;
• Bútorlapok;
akkor a felületminőségre, a bevonat minőségére és a többfolyamatos kompatibilitásra kell összpontosítani.
Ha a cég gyártja:
• Fémlemezek;
• Ipari anyagok;
akkor a folyamatos működési képesség, a tartósság és a nagy sebességű gyártási kapacitás fontosabb.
Másodszor, figyelembe kell venni a bevonat típusát.
A különböző bevonatoknak eltérő követelményeik vannak a hengerlő bevonógépekkel szemben. Például:
Az UV-bevonatokhoz megfelelő UV-keményítő rendszer szükséges;
A vízbázisú bevonatok esetében figyelembe kell venni a szintezési és száradási feltételeket;
A nagy viszkozitású bevonatok robusztusabb adagolórendszert igényelnek.
Ezért egy hengerlő bevonatoló gyártósor tervezésekor a berendezésgyártónak meg kell felelnie az adott folyamatkövetelményeknek.
Harmadszor, figyelembe kell venni a jövőbeli bővítési igényeket.
Egy kiváló hengerelt bevonatoló gyártósornak rendelkeznie kell fejlesztési potenciállal. Például:
Automatikus be- és kirakodás hozzáadása;
Érzékelő rendszer hozzáadása;
További bevonási eljárások hozzáadása;
Integráció egy intelligens gyártásirányítási rendszerbe. Ez megakadályozhatja, hogy a vállalatoknak néhány évvel később újra be kelljen fektetniük a berendezésekbe.
GYIK
GYIK 1: Mennyi festéket takaríthat meg egy hengerelt festékgyártó sor a szórófestékezéshez képest?
A konkrét megtakarítás a terméktípustól, a festék típusától és a gyártási körülményektől függ. Általánosságban elmondható, hogy mivel a hengerelt bevonatolás csökkenti a festékköd-veszteséget és lehetővé teszi a bevonat mennyiségének pontos szabályozását, jelentősen javítja az anyagkihasználást a hagyományos szóróbevonatolási eljárásokhoz képest. Egyes vállalatok körülbelül 10-30%-kal csökkenthetik a festékfogyasztást.
2. GYIK: Minden termékhez alkalmasak a hengerlő bevonatoló gépek?
Nem teljesen. A hengerlő bevonatoló gépek leginkább sík, nagy volumenű termékekhez, például bútorlapokhoz, faajtókhoz, padlóburkolatokhoz, díszpanelekhez és fémlemezekhez alkalmasak. Ha a termék szerkezete összetett vagy sok ívelt felülettel rendelkezik, akkor előfordulhat, hogy más eljárásokkal, például szóróbevonatoló robotokkal kell kombinálni.
3. GYIK: Használható-e UV-festék hengerelt bevonatoló gyártósorokon?
Igen. Jelenleg sok bútorgyártó cég UV hengerelt bevonatoló gyártósorokat használ. A hengerelt bevonatoló gép felviszi a festéket, majd az UV-szárító berendezés gyorsan kikeményíti a festékfilmet, javítva a termelési hatékonyságot és a termék teljesítményét.
4. GYIK: Megbízhatóak-e a Kínában gyártott hengerelt bevonatoló gyártósorok?
Jelenleg Kína automatizált bevonóberendezés-gyártási technológiája viszonylag fejlett, és sok vállalat exportálta hengerlő bevonógépeit és gyártósorait a tengerentúli piacokra. Beszállító kiválasztásakor kulcsfontosságú szempontokat kell figyelembe venni a berendezésgyártási tapasztalataira, műszaki képességeire, értékesítés utáni szolgáltatásaira és gyakorlati esettanulmányaira.
5. GYIK: Mire kell figyelniük a vállalatoknak a hengerlő bevonatoló gyártósor kiválasztásakor?
A vállalatoknak átfogóan mérlegelniük kell a terméktípust, a kapacitásigényt, a bevonórendszert, az üzem elrendezését, az automatizálás szintjét és a jövőbeli bővítési terveket, ahelyett, hogy egyszerűen csak a berendezések árait hasonlítanák össze.