
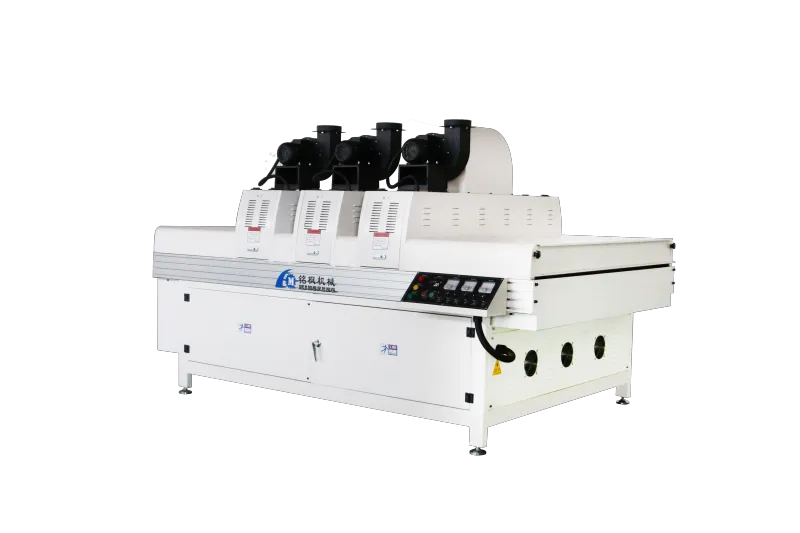
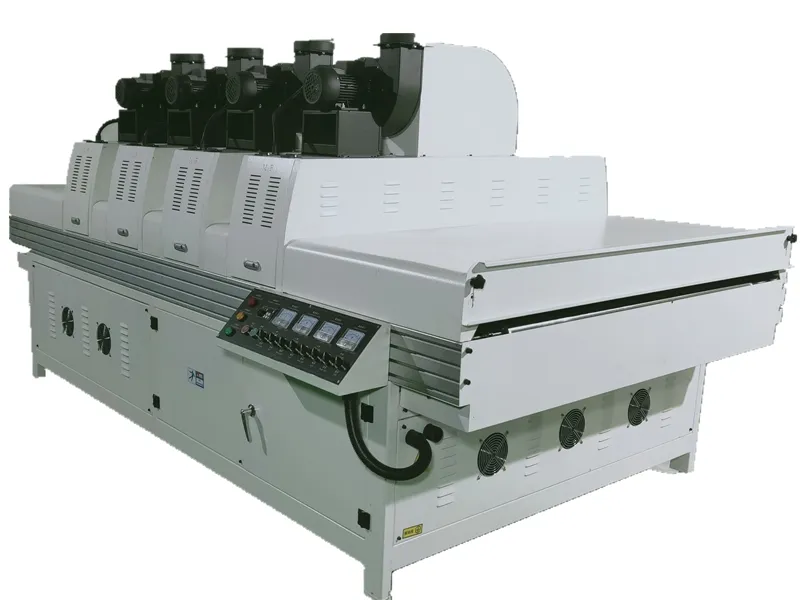
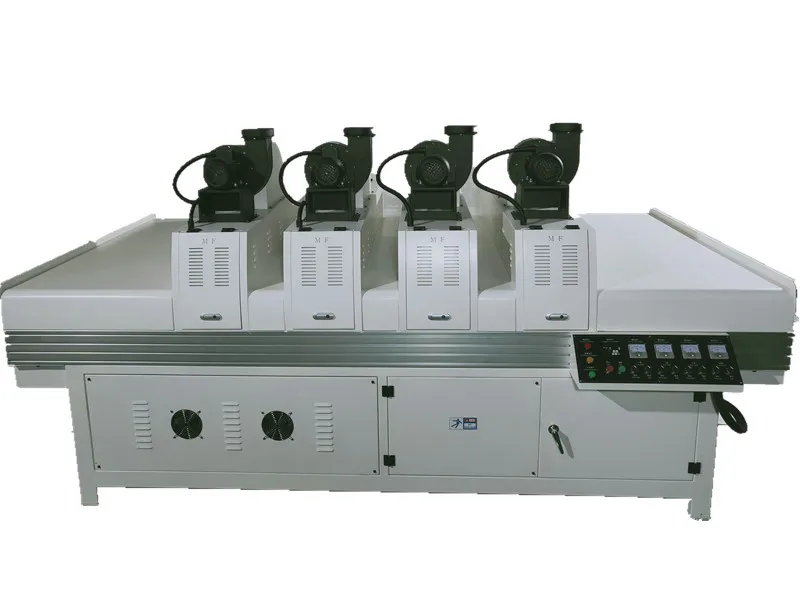
A modern bútorgyártásban a felületbevonat minősége közvetlenül meghatározza a termék megjelenését, textúráját és tartósságát. A magasfényű, nagy keménységű és karcálló bevonatok elérése érdekében egyre több bútorgyár használ bútortUV szárítókfilm kikeményítéséhez.
A gyakorlatban azonban sok felhasználó gyakran kíváncsi:
Milyen fóliavastagság alkalmas egy bútor UV szárítógéphez?
Teljesen kikeményedik egy túl vékony filmréteg? A túl vastag filmréteg befolyásolja a száradási hatást?
Ezek a kérdések egyszerűnek tűnnek, de számos technikai tényezőt foglalnak magukban, mint például az UV-szárítási mechanizmus, az energiapenetráció, a bevonat jellemzői és a berendezés konfigurációja. Ez a cikk szisztematikus elemzést nyújt szakmai szempontból, hogy segítsen teljes mértékben megérteni a megfelelő tartományt és a főbb szabályozási pontokat a filmvastagság tekintetében egy bútor UV-szárító gép használatakor.
Miért befolyásolja a filmvastagság a bútorok UV-szárítójának kikeményedését?
A filmvastagság az UV-keményedési hatást befolyásoló egyik fő tényező.
A bútorok UV-szárítójának működési elve az, hogy nagy intenzitású ultraibolya (UV) fénnyel besugározzák a fotoiniciátort tartalmazó UV-bevonatot, aminek következtében az azonnal polimerizációs reakción megy keresztül, folyékony halmazállapotból szilárd halmazállapotúvá alakul.
Az ultraibolya fény behatolási mélysége azonban korlátozott.
Ha a bevonat túl vastag, a fény nem éri el a mélyebb területeket, ami a felület kikeményedéséhez vezet, míg a belső rész kikeményedetlen marad, ami a következőkhöz vezet:
• Kemény felület, de puha belső réteg;
• A bevonat buborékosodása vagy leválása;
• Egyenetlen fényesség vagy ragacsos érzet.
Ezzel szemben, ha a bevonat túl vékony, az a következőket eredményezheti:
• Egyenetlen lefedettség;
• Hatékony védőréteg kialakításának képtelensége;
• Nem elegendő fényesség és teltség.
Ezért a bevonatréteg vastagságának szabályozása előfeltétele annak, hogy a bútorok UV-szárító gépe optimális teljesítményt érjen el.
Mi az elve annak, hogy a bútorok UV-szárító gépe alkalmazkodik a különböző bevonatréteg-vastagságokhoz?
A bútorok UV-szárítójának kialakítása és fényforrás-konfigurációja határozza meg a bevonatréteg vastagságának alkalmazkodóképességét. Általában három fő műszaki paramétertől függ:
1. UV-energiasűrűség
Minél nagyobb az energiasűrűség (mJ/cm²), annál erősebb az ultraibolya fény behatolási képessége.
A nagy energiájú, bútorokhoz való UV-szárítók vastagabb festékfilmeket tudnak kikeményíteni, amelyek általában 30–60 μm (mikrométer) vastagságú bevonatokhoz alkalmasak.
Az alacsonyabb energiájú eszközöket többnyire vékonyabb, 5–20 μm vastagságú rétegek kikeményítésére használják.
2. Fényforrás hullámhossza
Az UV-fény különböző hullámhosszai különböző mélységekben hatolnak be a bevonatokba:
• Rövid hullámhosszú (UVC, 200–280 nm): Nagy energiájú, gyors felületi kikeményedés;
• Közepes hullámhosszúságú (UVB, 280–320 nm): Felületi és vékony rétegekhez egyaránt alkalmas;
• Hosszú hullámhosszú (UVA, 320–400 nm): Erős behatolás, vastagrétegű kikeményedésre alkalmas.
Ezért a bútorok UV-szárítói gyakran fémhalogén lámpákat vagy LED-395 nm-es fényforrásokat használnak a közepes vastagságú bevonatok mélykeményedésének eléréséhez.
3. Besugárzási idő és szállítószalag sebessége
Az UV-szárító szállítószalagjának sebessége és lámpájának teljesítménye állítható.
• Alacsony sebesség → Hosszabb besugárzási idő → Nagyobb fénydózis → Vastag filmek kikeményítésére alkalmas;
• Nagy sebesség → Vékonyrétegű kikeményedésre alkalmas.
Például:
• Sebesség 5m/perc → Körülbelül 50μm vastagságban kikeményíthető;
• Sebesség 15 m/perc → Kb. 15 μm vastagságú fóliák kikeményítésére alkalmas.
Milyen hatással vannak a túl vastag vagy vékony bevonatok az UV szárítási teljesítményre?
1. A túl vastag bevonatfilm hatásai
Amikor a bevonat vastagsága meghaladja a 60 μm-t, még nagy energiájú UV fényforrás használata esetén is a bútor UV-szárítójában, a következő problémák valószínűleg fellépnek:
• Hiányos kikeményedés: az UV-sugarak nem tudnak behatolni a mélyebb rétegekbe;
• Felületi gyűrődés vagy zsugorodás: A belső réteg a felületi réteg kikeményedése után is tovább folyik;
• Fehéredés és gyenge fény: A magas fényvisszaverő képesség energiaveszteséghez vezet;
• Csökkent tapadás: Az alatta lévő réteg nem teljesen térhálósodott.
2. A túl vékony bevonatfilm hatásai
Ha a vastagság kisebb, mint 5 μm:
• Gyenge fedőképesség: A fa erezete vagy az alapszín átlátszik;
• Nem megfelelő kopásállóság: A védőréteg túl vékony;
• Egyenetlen fényesség: Nehézség a sima fényvisszaverő felület kialakításában;
• Túlkeményedésre hajlamos: A túlzott besugárzás a bevonatfilm törékennyé válását okozhatja.
Ezért a gyártás során a bevonat mennyiségét, viszkozitását és a bevonási nyomást szabályozni kell, hogy a bevonófilm a bútorok UV-szárítójának optimális kikeményedési vastagságtartományán belül legyen.
Melyek a fő tényezők, amelyek befolyásolják a bútorok UV-szárítójának kikeményedett bevonatának vastagságát?
A filmvastagság és a kikeményedési hatás pontos szabályozásához figyelembe kell venni mind a berendezések, mind az anyagok hatását.
1. Fotoiniciátor-tartalom a bevonatkészítményben
• Magas fotoiniciátor koncentráció → Gyorsabb reakciósebesség → Vastag filmekhez alkalmas;
• Alacsony fotoiniciátor koncentráció → Elégtelen energia → Csak vékony filmekhez alkalmas.
2. Lámpa energiája és távolsága
• A nagyobb lámpateljesítmény nagyobb fényintenzitást eredményez;
• A kisebb lámpatávolság nagyobb energiasűrűséget eredményez;
• Általában az 5–10 cm-es lámpatávolság az optimális.
3. Szállítószalag sebessége
• Gyorsabb sebesség → Rövidebb expozíciós idő → Vékony filmekhez alkalmas;
• Alacsonyabb sebesség → Nagyobb energiafelhalmozódás → Vastag filmekhez alkalmas.
• Ideális esetben a szállítószalag sebességét automatikusan kell beállítani a fólia vastagságának megfelelően.
4. Hordozóanyag és fényvisszaverő képesség
• A különböző hordozók (például MDF, tömörfa, PVC) eltérő fényvisszaverő képességgel rendelkeznek, ami szintén befolyásolja az UV-penetrációt.
A nagy fényvisszaverő képességű anyagok fokozhatják a másodlagos besugárzást és javíthatják a mélykeményedést.
Hogyan optimalizálható a vastag filmek kikeményedési hatása egy bútor UV-szárító gépben?
Vastag festékrétegek (50 μm-nél vastagabb) esetén a következő technikák alkalmazhatók a száradási hatás optimalizálására:
1. Többlámpás sorozattervezés
Két-három UV-lámparendszer használata lehetővé teszi a fényenergia többszörös szuperpozícióját, javítva a mélykeményedési képességet.
2. Szegmentált kikeményedési folyamat
Először alacsony energiafogyasztású lámpákat használjon a felület szárításához, majd nagy energiafogyasztású lámpákat a mélykeményítéshez, elkerülve a felületi zsugorodási problémákat.
3. Növelje a reflektorrendszer hatékonyságát
Tartsa tisztán a reflektort, vagy használjon kvarcbevonatú reflektort a fénykihasználás javítása érdekében.
4. A hőmérséklet és a szellőzés szabályozása
A megfelelő előmelegítés csökkentheti a festék viszkozitását, ami egyenletesebb festékfilmet eredményez; egyidejűleg stabil hűtőrendszert kell fenntartani a túlmelegedés elkerülése érdekében.
5. Állítsa be a spektrális illesztést
Nagy viszkozitású vastag bevonatok esetén 380–400 nm hullámhosszú fényforrást kell választani a penetráció javítása érdekében.
Miért hajlamosak a vastag bevonatok kifehéredni?
A vastag festékréteg túlzott belső visszaverődést eredményez, megakadályozva az UV-fény behatolását. A vastagságot megfelelően csökkenteni kell, vagy a fényenergiát növelni.
Hogyan lehet megakadályozni a felület kiszáradását, majd a belső letapadást?
Használjon szegmentált polimerizációt, vagy használjon LED mélypolimerizációs lámpákat.
Ha a festékréteg túl vékony, hogyan lehet javítani a teltségét?
Növelje a festékréteg vastagságát egy második réteg felvitelével vagy a hengerlési sebesség csökkentésével.
Megoldható-e a vastag filmréteg problémája közvetlenül az UV-lámpa teljesítményének növelésével?
Elméletileg lehetséges, de ez növeli a hőt; figyelembe kell venni az aljzat hőállóságát és a szellőzést.
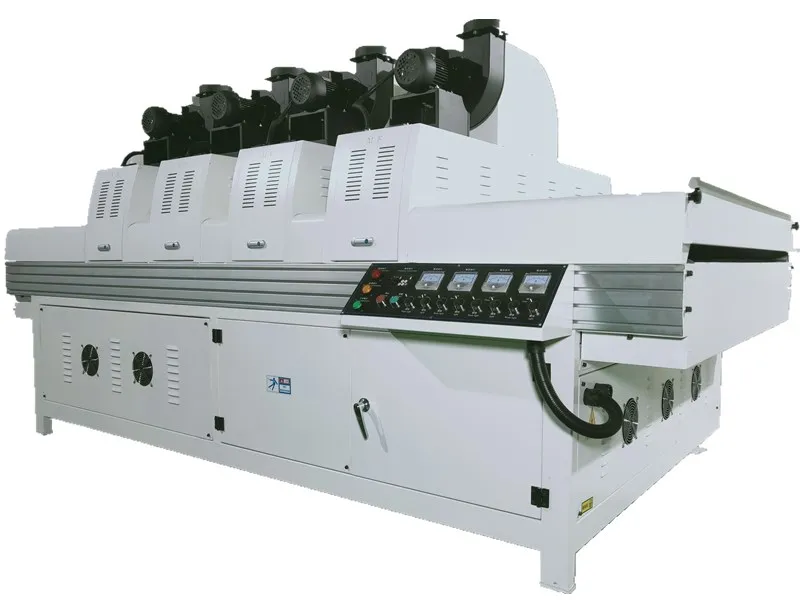
Megfelelő festékréteg-vastagság tartomány bútorok UV-szárító gépeihez
A fenti elemzés alapján a következő következtetésre juthatunk:
• A bútorokhoz megfelelő festékréteg-vastagság tartományUV szárítógépek5 μm és 80 μm között van.
• Az optimális kikeményedési tartomány 15–50 μm, amely egyensúlyban tartja a fényességet, a keménységet és a kikeményedési hatékonyságot.
• A vastag filmekhez (>60μm) nagy teljesítményű fémhalogén lámpákra vagy LED-395nm fényforrásokra van szükség, alacsony sebességű szállítószalagos szállítással kombinálva.
• A vékony filmek (<10 μm) gyorsan kikeményíthetők hagyományos higanylámpákkal vagy LED-365 nm-es fényforrásokkal.
• A lámpa teljesítményének, a szállítószalag sebességének, a lámpák közötti távolságnak és a spektrális illesztésnek a tudományos beállítása kulcsfontosságú a kiváló minőségű kikeményedés eléréséhez.
Hogyan támogatja az XMF Machinery a globális ügyfeleket?
Az XMF Machinery világszerte szállít bevonó- és nyomdagépeket ügyfeleinek, erős értékesítési hálózattal Délkelet-Ázsiában, a Közel-Keleten, Afrikában és más régiókban. Tapasztalt exportőrként és gyártóként megértjük a nemzetközi beszerzési szabványokat, és professzionális műszaki kommunikációt biztosítunk az értékesítés előtt és után. Gyárunk részletes gépspecifikációkat, telepítési útmutatást és folyamattámogatást kínál a zökkenőmentes működés biztosítása érdekében. A vásárlók számíthatnak cégünkre a stabil ellátás, a versenyképes árak és a hosszú távú együttműködés terén.