
A bútorgyártó iparban a szórófestési eljárás kulcsfontosságú tényező, amely meghatározza a termék megjelenésének minőségét, a piaci versenyképességet és az ügyfelek elégedettségét. Különösen az ipari automatizálás folyamatos fejlesztésével egyre több vállalat használ bútorszóró festő gyártósorokat és automata szórófestő gépeket nagyméretű szórófestési műveletek elvégzéséhez. A hagyományos kézi festéshez képest az automata szórófestő gépek nemcsak jelentősen javítják a termelési hatékonyságot, hanem bizonyos mértékig egyenletes festékréteg-vastagságot is biztosítanak, csökkentik a festékpazarlást és az alacsonyabb munkaerőköltségeket.
Azonban még a növekvő automatizálás ellenére is számos folyamatprobléma merül fel a bútorszóró-festő gyártósorok tényleges működése során. Ezek közül a festékszivárgás az egyik leggyakoribb és legvalószínűbb minőségi hiba, amely befolyásolja a termék áteresztési arányát.
A festékszivárgás olyan helyzetekre utal, amikor a bútorok felületét a permetezés után nem fedi be teljesen a festék, a festékfilm vastagsága jelentősen nem elegendő, vagy egyenetlen színű területek vannak. Bár a festékszivárgás felületi hibának tűnhet, valójában mélyreható hatással lehet a bútorokra. Egyrészt közvetlenül csökkenti a kész bútorok vizuális vonzerejét, aminek következtében a gyári minőségellenőrzés során a termékek nem megfelelőnek minősülhetnek. Másrészt a fedetlen festékfelületek, amelyeken nincs teljes festékfilm védelem, érzékenyebbek a külső tényezőkre, például a nedvességre, az oxidációra és a kopásra, ami a bútorok tartósságának csökkenéséhez vezet.
Egyes bútorgyártó iparágak minőségirányítási jelentései szerint a festékszivárgás a szórófestéssel kapcsolatos minőségi problémák körülbelül 18-30%-át teszi ki, és ez az arány még magasabb a szabálytalan alakú bútorok, a faragott bútorok és a magasfényű panelek gyártása esetén. Ezért, amikor festékszivárgás történik a bútorszóró festősoron, a vállalatoknak gyorsan azonosítaniuk kell az okot, és hatékony intézkedéseket kell tenniük a nagymértékű átdolgozás és a gazdasági veszteségek elkerülése érdekében.
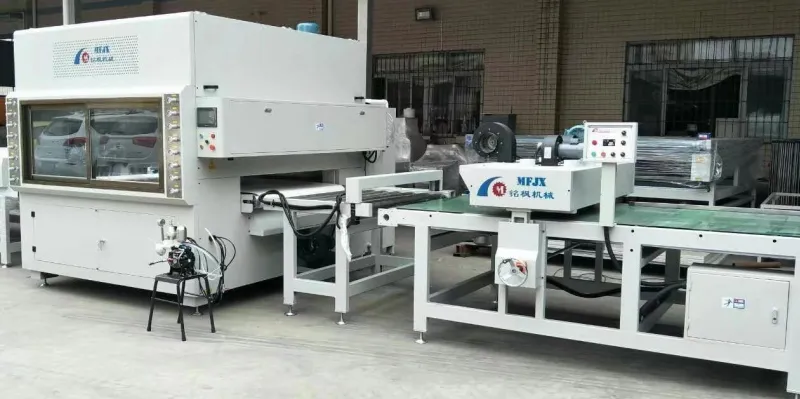
Melyek a festékszivárgás tipikus tünetei egy bútorszóró festősoron?
A tényleges gyártás során a festékszivárgás nem mindig nyilvánul meg nagy, látható, szabadon lévő területként. Sok esetben a festékszivárgás egy kisebb, de rejtett minőségi hiba, amelynek észleléséhez fényvizsgálat, filmvastagság-vizsgálat és akár kézi érintés kombinációja szükséges. Ezért a vállalatoknak először egyértelműen meg kell határozniuk a festékszivárgás konkrét megnyilvánulásait a probléma hatékonyabb elhárítása érdekében.
A festékszivárgás leggyakoribb típusa a lokalizált, szabadon lévő területek. Ez általában könnyen azonosítható. A bútorok festése után az alapanyag vagy az alapozó színe bizonyos területeken, különösen a sarkok, lyukak, hornyok, átmeneti felületek és mély faragások körül, továbbra is látható. Mivel ezek a területek eleve vakfoltok a festés szempontjából, az automata festőgépek nem megfelelő szórópisztoly-szögbeállításai elégtelen lefedettséghez vezethetnek.
Egy másik gyakori típus a nem megfelelő fóliafedés. Ez a probléma nehezebben észlelhető, mint a lokalizált, szabadon lévő területek, mivel távolról a bútor felülete festettnek tűnhet, de a festékréteg vastagsága egyes területeken jelentősen alacsonyabb a szabványnál. A bútor fedőrétegének vastagságát jellemzően 80 μm és 150 μm között szabályozzák. Ha egy lokalizált területen a vastagság több mint 20%-kal alacsonyabb a szabványértéknél, bár a felület színe nem tűnik nyilvánvalóan rendellenesnek, a kopásállóság és a karcállóság később jelentősen csökken.
Ezenkívül árnyékos területek és időszakos festékszivárgás is előfordulhat. Az árnyékos területek gyakran megjelennek összetett kialakítású bútorokon, például ívelt széktámlákon, faragott ajtópaneleken és európai stílusú bútorvázakon. Az időszakos festékszivárgást nehezebb kezelni, mivel a gyártás során gyakran véletlenszerűen, nem pedig folyamatosan fordul elő, és általában a gyártótól származó instabil festékellátással függ össze.automata szórófestékező gép, a szórópisztoly elzáródása vagy a program meghibásodása.
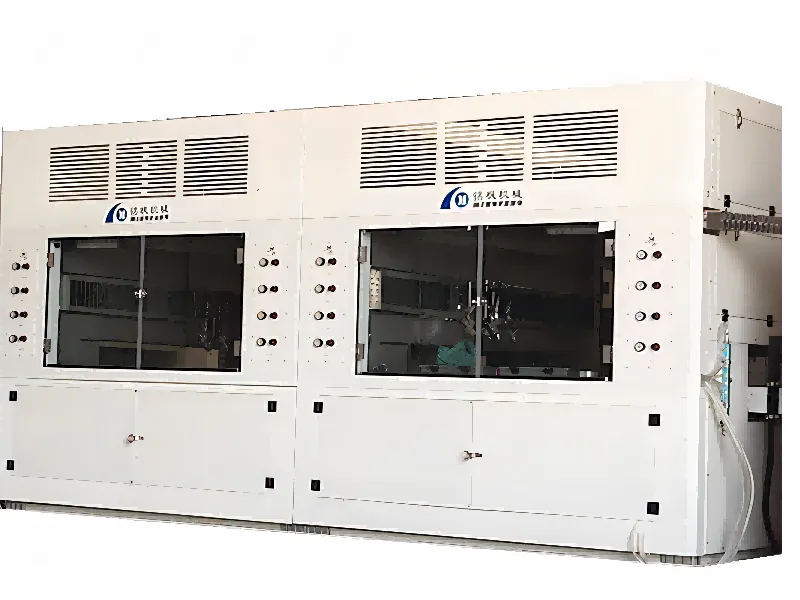
Miért szivárog a festék a bútorszóró festősoron?
A festékszivárgást szinte soha nem okozza egyetlen tényező. A legtöbb esetben a bútorszóró-festő gyártósoron a festékszivárgás a berendezések, a folyamatok, az anyagok és a környezeti tényezők kombinációjának eredménye. Ha egy vállalat csak egyetlen szempontot ellenőriz, nem valószínű, hogy teljesen megoldja a problémát.
1. Nem megfelelő automatikus szórófesték-gép paraméterbeállítások
Az automata szórófestékező gép a teljes bútorszóró gyártósor központi berendezése, és a szóróparaméterek ésszerűsége közvetlenül meghatározza a szórópisztoly minőségét. Sok festékszivárgási probléma a szórópisztoly paramétereinek nem megfelelő beállításából ered.
Először is, ott van a szórópisztoly távolságának kérdése. Amikor az automata szórófestékező gép működik, a szórópisztoly és a munkadarab felülete közötti távolságot általában 180 mm és 300 mm között kell szabályozni. Ha a szórópisztoly túl messze van, a festék levegőben való diffúziója felgyorsul, és nagy mennyiségű festékköd vész el, mielőtt elérné a munkadarab felületét, ami a tapadási sebesség csökkenéséhez vezet. Az ipari tesztadatok azt mutatják, hogy amikor a szórópisztoly távolsága 250 mm-ről 400 mm-re nő, a festékfelhasználás 15%-20%-kal csökkenhet, és a festékszivárgás kockázata jelentősen megnő.
Másodszor, a szórópisztoly szöge is kulcsfontosságú. Ideális esetben a szórópisztolynak a lehető legmerőlegesebben kell állnia a munkadarab felületére. Ha a szögeltérés túl nagy, különösen, ha meghaladja a 15 fokot, a szórás helye eltolódik, és az élek a leghajlamosabbak a kihagyott területekre.
Továbbá a porlasztási nyomás ugyanilyen kritikus. A túlzott nyomás túl finom festékködöt és erős visszapattanást eredményez, míg az elégtelen nyomás nem megfelelő porlasztást okoz, ami durva permetrészecskéket és egyenetlen lefedettséget eredményez. Mindkét helyzet festékszivárgáshoz vezethet a bútorfestő gyártósorokon.
2. A szórópisztoly eldugult, vagy a festékellátó rendszer meghibásodott
Hosszabb üzem után festékmaradványok, pigmentrészecskék és megkeményedett maradványok könnyen felhalmozódhatnak az automata szórógép szórópisztolyában. Ha a vállalat nem végzi el a rendszeres karbantartást, ezek a szennyeződések fokozatosan eltömíthetik a fúvókákat, ami a szórási minta torzulását okozza.
Normál körülmények között a szórásminta egyenletes, legyező alakú eloszlású, stabil festékfedettséggel a középső területen és természetes átmenettel mindkét oldalon. Ha a fúvóka részben eltömődött, a szórásminta egyenetlenné, szakaszossá válhat, vagy bizonyos területeken nem fed le kellőképpen, aminek következtében a bútorfelület egyes részei nem lesznek megfelelően lefedve.
Magán a szórópisztolyon kívül a festékellátó rendszerrel kapcsolatos problémák is nagyon gyakoriak. Például az instabil membránszivattyú nyomása, az eltömődött festékellátó csövek és a súlyosan szennyezett szűrők mind ingadozást okozhatnak az automata szórófestékező gépek festékkimenetében. Egyes vállalatok statisztikái kimutatták, hogy a szórási rendellenességek több mint 30%-a a festékellátó rendszer nem megfelelő karbantartásához kapcsolódik, ami jóval magasabb százalék, mint amit sok vezető vár.
3. A munkadarab nem megfelelő elhelyezése szórási holtzónákhoz vezet
Sok vállalat a festékszivárgások elhárításakor teljes mértékben az automata szórógépre koncentrál, elhanyagolva a munkadarabok betöltésének folyamatát. Valójában a munkadarabok elhelyezésének módja közvetlenül befolyásolja a festékfedettséget.
Például egy bútorfestő gyártósoron, ha a szekrényajtók közötti távolság túl kicsi, a szórófejek eltakarják egymást, ami a belső területek elégtelen lefedettségét eredményezi. Szabálytalan alakú bútorok esetén a nem megfelelő elhelyezési szögek vakfoltokat hozhatnak létre a festés során, például mélyedésekben, sarkokban vagy alsó területeken.
Vegyünk például egy automatikus dugattyús szórófestékező gépet, amikor a munkadarab távolsága kisebb, mint 80 mm, a maszkolási hatás jelentősen felerősödik, ami nagyban növeli a festékszivárgás valószínűségét. Ezért a vállalatoknak racionálisan kell megtervezniük a szerelvényeket és a szállítószalagok távolságát a munkadarab mérete, alakja és a szórási útvonal alapján.
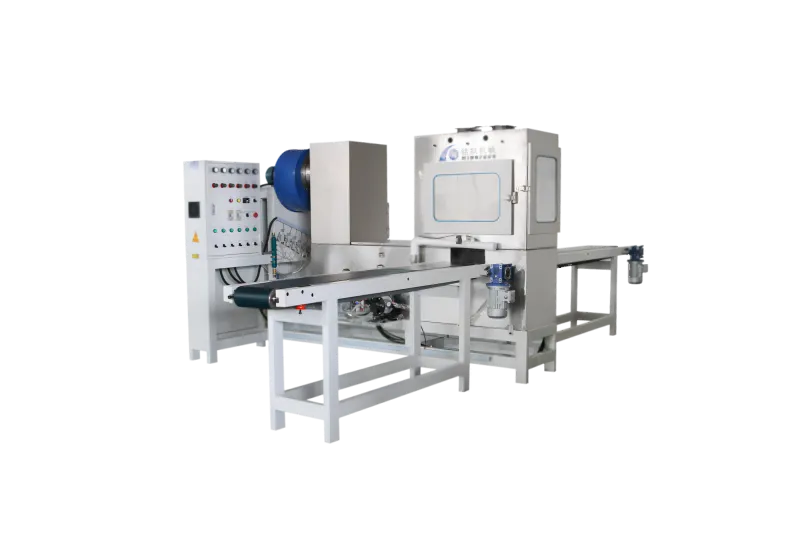
A festékproblémák okozhatnak festékszivárgást a szórófesték gyártósorán?
A válasz igen, és a tényleges hatást gyakran alábecsülik. Sokanbútorszóró festő gyártósoroka berendezések normál működése ellenére is előfordulhat festékszivárgás, és a probléma gyakran végső soron magában a festékben rejlik.
A festék viszkozitása az egyik kulcsfontosságú mutató. Ha a viszkozitás túl magas, a festék folyóképessége csökken, a porlasztás nehézkessé válik, a szórás szélessége szűkül, és a fedőképesség gyengül; ha a viszkozitás túl alacsony, a festék könnyen szétszóródik, a tapadás hatékonysága csökken, és a sarkok különösen hajlamosak a kihagyott területekre. Általában a PU festék szórási viszkozitását 18 és 25 másodperc között szabályozzák (4. bevonócsésze). Ha ez 5 másodpercnél többel eltér a standard tartománytól, az jelentősen befolyásolhatja a szórás minőségét.
Ezenkívül a nem megfelelő festékszűrés is problémákat okozhat. Ha a pigmentrészecskék nagyok vagy szennyeződéseket tartalmaznak, az automata szórófestékező gépek fúvókái hajlamosabbak az eltömődésre. Ezért az érett bútorszóró festő gyártósorok általában 100 mesh vagy nagyobb szűrőrendszerekkel vannak felszerelve, a nagy pontosságú szóráshoz pedig akár 150 mesh vagy nagyobb szűrőrendszereket is használnak.
Mi a teendő, ha festék szivárog a bútorszóró festősoron?
Sok vállalat első reakciója a festékszivárgás felfedezése után az azonnali újrafestés, de ez a megközelítés nem mindig helyes. A tudományos kezelési folyamatnak a probléma elemzéséből kell állnia, majd a javító intézkedések megtételéből; ellenkező esetben csak átmeneti megoldás lehet.
1. lépés: Határozza meg a festékszivárgás típusát és mértékét
Először is meg kell állapítani, hogy a festékszivárgás széles körben elterjedt vagy lokalizált probléma-e. Ha a teljes terméksorozatnál festékszivárgás tapasztalható, a probléma valószínűleg az automata szórógép vagy a festékellátó rendszer paramétereinek tudható be; ha csak egyes munkadarabok abnormálisak, akkor valószínűbb, hogy az elhelyezési módszerrel, a pálya útvonalával vagy a munkadarab szerkezetével van összefüggésben; ha a festékszivárgás véletlenszerűen jelentkezik, ellenőrizni kell a festékellátás stabilitását és a szórópisztolyok állapotát.
Ez a lépés nagyon fontos, mert meghatározza a további hibaelhárítás irányát.
2. lépés: Ellenőrizze az automata szórópisztoly állapotát
A szórópisztoly az első ellenőrizendő elem. A technikusoknak arra kell összpontosítaniuk, hogy a fúvókák eltömődtek-e, a szórási minta teljes-e, a festék áramlása folyamatos-e, és hogy a tömítések öregednek-e.
A legegyszerűbb módszer a próbaszóráshoz tesztpapír használata. A normál szórási képnek egyenletesnek, folyamatosnak, sima szélekkel, valamint látható üregek és törések nélkül kell lennie. Ha a szórási kép rendellenes, a szórópisztolyt azonnal meg kell tisztítani, vagy a fúvókát ki kell cserélni.
A nagy terhelésű bútorfestő gyártósorokon a fúvókák nagy kopásnak kitett alkatrészek; a rendszeres csere gyakran hatékonyabb, mint az ismételt javítások.
3. lépés: Ellenőrizze a festékellátó rendszert
A festékellátó rendszer ellenőrzése elsősorban a nyomástartály, a membránszivattyú, a szűrő és a csővezeték csatlakozásának állapotát foglalja magában. Fordítson különös figyelmet arra, hogy a nyomásellátás stabil-e, és hogy vannak-e nyomásingadozások vagy szakaszos festékellátás.
Az automata szórófestékező gép nyomásellátását általában 0,25 MPa és 0,35 MPa között tartják. Ha a nyomás jelentősen ingadozik, az könnyen megszakított szórást okozhat. A szűrő eltömődése is gyakori probléma; a vállalatoknak rendszeres tisztítási mechanizmust kell bevezetniük.
4. lépés: A permetezési folyamat paramétereinek beállítása
Ha a berendezés hardvere megfelelően működik, akkor a hangsúly a folyamatparaméterek optimalizálására helyeződik át.
Az általános beállítások közé tartozik a szállítószalag sebességének csökkentése, a szórópisztoly áthaladásainak számának növelése, a szórópisztoly távolságának lerövidítése és a festék átfedési arányának növelése. Az iparági tapasztalatok azt mutatják, hogy a festék átfedési arányát általában 40% és 60% között kell tartani. Ha az átfedési arány 30% alatt van, a csíkok és a kihagyott foltok valószínűsége jelentősen megnő.
Egy bútorgyártó cég körülbelül 42%-kal csökkentette a festékszivárgás mértékét a szekrényajtók festése során a szállítószalag sebességének 5 m/percről 4 m/percre állításával. Ez azt mutatja, hogy a paraméterek optimalizálása kulcsfontosságú a bútorfestő gyártósorok stabil működéséhez.
Hogyan kell megjavítani a festékfoltos bútorokat?
A festékfolyadékot tartalmazó bútorokat a cég nem tudja közvetlenül szállítani; a javítás kötelező. A standard javítási folyamat jellemzően csiszolást, tisztítást, utánfestő permetezést, szárítást és újbóli ellenőrzést foglal magában.
Először is, a kiszivárgott területet aprólékosan meg kell csiszolni, hogy sima felületet és jó tapadást biztosítson. Ezután alaposan meg kell tisztítani a port és az olajat a másodlagos hibák elkerülése érdekében. Javítófestékezéskor a szórási határokat a lehető legnagyobb mértékben ellenőrizni kell, hogy elkerüljük a látható helyi színbeli eltéréseket. A javítófestékezés után száradási vagy érlelési szakaszra van szükség annak biztosítására, hogy a festékfilm teljesítménye megfeleljen a szabványoknak. Végül a megjelenést és a filmvastagságot ellenőrizzük, hogy megerősítsük a javítás elfogadhatóságát.
Fontos megjegyezni, hogy minél több javítás történik, annál magasabb a költség. Az iparági adatok azt mutatják, hogy egyetlen javítás költsége jellemzően 1,5-2-szerese az eredeti festés költségének. Ezért üzleti szempontból a festékszivárgás megelőzése sokkal fontosabb, mint maga a javítás.
Hogyan lehet megakadályozni a festék szivárgását a bútorszóró festősoron?
Az igazán kiváló cégek nem azok, amelyek gyorsan képesek kezelni a festékszivárgásokat, hanem azok, amelyek szisztematikus megelőző mechanizmust tudnak létrehozni, mielőtt a problémák felmerülnének.
Először is létre kell hozni egy ellenőrző rendszert az automatikus szórófestékező gépekhez. Napi alapellenőrzések ajánlottak, beleértve a szórópisztoly állapotát, a tápnyomás stabilitását, a fúvóka kopását és a pálya pontosságát; hetente átfogó karbantartást kell végezni, beleértve a festékellátó rendszer tisztítását, a tömítések cseréjét és az érzékelők kalibrálását.
Másodszor, a festési programot folyamatosan optimalizálni kell. Komplex bútorok esetében ajánlott 3D modellezést használni a festési útvonal megtervezéséhez, különösen a faragott, ívelt és európai stílusú bútorok esetében. Néhány csúcskategóriás bútorfestő gyártósor már bevezette a mesterséges intelligenciával működő vizuális felismerő rendszereket, amelyek automatikusan korrigálják a szórópisztoly útvonalát, így a kihagyott festési arány 3% alá csökken.
Másodszor, meg kell erősíteni a festékgazdálkodást. Ez magában foglalja a bejövő anyagok ellenőrzését, a viszkozitásvizsgálatot, a szűrési vizsgálatot és a keverési arány vizsgálatát. Különösen a kétkomponensű festékek esetében a pontatlan keverési arányok nemcsak a kikeményedést, hanem a szórás stabilitását is befolyásolhatják.
Végül a személyzet képzését sem szabad elhanyagolni. Még egy nagymértékben automatizált bútorfestő gyártósor esetében is a kezelők határozzák meg a rendszer stabil működését. Csak akkor lehet a problémákat korai szakaszban, ha a kezelők valóban megértik az automata szórófestékező gép működési logikáját, paraméterkapcsolatait és rendellenes jellemzőit.
Szükséges-e korszerűsíteni az automata szórófestékező gépet?
Ha egy vállalatot folyamatosan gyötörnek a festékszivárgási problémák, és ezek a problémák a berendezések karbantartása és a folyamatok optimalizálása után is fennállnak, akkor általában komolyan megfontolandó egy automata szórófestékező gépre való váltás.
A hagyományos, dugattyús, automata szórófestékező gépek jól teljesítenek síklapokon, de a komplex, szabálytalan alakú bútorok festésében inherens korlátaik vannak. Ezzel szemben a hattengelyes robotfestő rendszerek több szögből és több útvonalon is képesek lefedni a felületet, és jobban alkalmazkodnak az olyan összetett szerkezetekhez, mint az ívek, hornyok és faragások.
Bár a berendezések korszerűsítése nagyobb kezdeti beruházást igényel, hosszú távon jelentősen csökkentheti az átdolgozási arányt, a selejtarányt, a munkaerőköltségeket és a festékpazarlást. A nagy havi termelési kapacitással rendelkező bútorgyártó vállalatok számára a bútorfestő gyártósorok korszerűsítése gyakran jobb megtérülést eredményez.
GYIK
Melyek a festékszivárgás leggyakoribb okai a bútorszóró festősorokon?
A leggyakoribb okok közé tartoznak az eltömődött szórópisztolyok az automata szórógépekben, az ésszerűtlen szórási paraméterek beállításai és az instabil festékellátó rendszerek. Ez a három problématípus teszi ki általában a legnagyobb arányt a tényleges termelésben.
Milyen gyakran kell karbantartani az automata szórófestékező gépeket?
Ajánlott napi alapellenőrzéseket, heti alaptisztítást, havi rendszerkarbantartást végezni. Nagy termelési terhelés esetén a karbantartási ciklus megfelelően lerövidíthető.
Javíthatók a festékfolyadékkal rendelkező termékek?
A legtöbb festékfolyadékkal szennyezett termék javítható. A megjelenés visszaállítható olyan eljárásokkal, mint a csiszolás, a javítófestékezés és az ismételt ellenőrzés, de a javítások jelentősen megnövelik a költségeket.
Valóban csökkentheti a festékszivárgást egy automata festékszóró gépre való váltás?
Igen, különösen az összetett bútorformák festésénél a nagy pontosságú automata festékszóró gépek vagy a robotizált festőberendezések jelentősen csökkenthetik a festék szivárgásának arányát.